


 Spanish (pdf)
 Article in xml format
 Article references

 Automatic translation
 Send this article by e-mail
 Cited by SciELO
 Cited by Google
 Similars in
SciELO
 Similars in Google

 Permalink

1. Introducción
Durante la segunda mitad del siglo XX se gestaron una serie de cambios sin precedentes asociados con los avances científicos y tecnológicos, que redundaron en la mejora de muchos aspectos de la calidad de vida de parte de la población mundial. Sin embargo, estos mismos avances han jugado un impacto muy negativo sobre el ambiente. Logros en distintos campos como la preparación de nuevos fármacos, la producción de alimentos asociado con la revolución agrícola, el surgimiento de energías alternativas y la provisión de agua potable han mejorado la expectativa de vida de los individuos. Sin embargo, estos cambios han traído consecuencias no deseables desde el punto de vista del consumo de energía y la degradación ambiental, que se expresan en la contaminación del aire, el calentamiento global, la contaminación de ríos, aguas subterráneas y suelos, y la alteración de diferentes ecosistemas. Lo más preocupante es que en muchos casos estos daños son irreversibles. Además, se produjeron numerosos accidentes, especialmente en la industria Química como en la ciudad de Bophal en la India o en Seveso en Italia que produjeron serias consecuencias sobre la población [1].
Como resultado de todo esto, hacia la década de 1960 la opinión pública se volvió totalmente en contra de industrias como la Nuclear y la Química. Esto se reflejó concretamente en la publicación del libro "Primavera silenciosa" escrito por Rachel Carson, el cual fue unas de las primeras obras asociadas a la divulgación científica que advertía sobre los efectos negativos de los pesticidas para el medio ambiente, centrando su denuncia en el pesticida Dicloro-difenil-tricloroetano (DDT) y sus efectos perjudiciales, especialmente en las poblaciones de aves y culpando directamente a la industria química de la creciente contaminación [2].
Tiempo después este polémico debate llegó a concientizar cómo los pesticidas organoclorados podían afectar la salud humana generando cáncer y malformaciones congénitas a futuras generaciones. Como demanda a esta presión pública, comienza a gestarse un nuevo desafío para la industria en general y la industria Química en particular que consiste en rediseñar la mayoría de los procesos de producción convirtiéndolos en menos contaminantes y amigables para el ser humano y el medio ambiente.
En la década de 1990 la iniciativa de una nueva Química, llamada Química Verde o Sostenible, cobra relevancia a través de un libro: "Química Verde: Teoría y Práctica" donde sus autores, Paul Anastas (Oficina de Prevención de la Contaminación y Tóxicos, EE.UU. EPA) y John Warner (Docente de la Universidad de Massachusetts, Boston) la definen de la siguiente forma: "La Química Verde es el diseño, desarrollo y aplicación de productos químicos y procesos para reducir o eliminar el uso y producción de sustancias peligrosas para la salud humana y el medio ambiente" [3].
El libro describe los doce principios de la Química Verde, que tienen como objetivo prevenir la generación de materiales peligrosos y contaminantes en lugar de tener que procesarlos una vez generados. Esta alternativa no solo beneficia al medio ambiente, sino también a la economía de una industria, al reducir los costos de producción por eliminación de pasos (separación, purificación y manejo de residuos); Si bien el objetivo principal de la Química Verde es promover prácticas que aumenten el rendimiento y el valor mientras se protege la salud humana y el entorno, su alcance es más profundo al reducir residuos en origen y prevenir la contaminación.
Sus doce principios ofrecen un enfoque integrador, considerando las etapas claves del ciclo de vida del proceso: materia prima, fabricación y uso, y destino final del producto. Estas directrices son fundamentales para diseñar nuevos procesos o modificar los existentes, abordando aspectos como la procedencia de las materias primas, la eficiencia energética y la toxicidad de los materiales utilizados. La Química Verde trasciende la industria Química, influyendo en sectores como la medicina, la alimentación, la energía, la limpieza del hogar, el transporte y la electrónica. Su generalidad y eficiencia como herramienta para la sustentabilidad la convierten en un enfoque fundamental en diversas áreas [4].
2. Fuentes renovables para la producción Química: Biomasa
Uno de los principios de la Química Verde establecido por Anastas y Warner nos manifiesta que es preferible utilizar materias primas renovables en la elaboración de productos químicos, siempre que sea técnica y económicamente rentable, sin embargo, en la actualidad, el 90 % de los productos orgánicos generados por la industria Química son derivados de petróleo (no renovable y generador de grandes cantidades de desechos contaminantes); Por esta razón, las investigaciones tanto básicas como aplicadas de la Química Verde migraron hacia la utilización de biomasa, pues, así, como a principios de 1990, la atención se centró en prevenir la producción de residuos, ahora el foco se centra en el aprovechamiento de los residuos que se generan continuamente y un ejemplo son los desechos asociados a la biomasa [5].
Los desechos asociados a la biomasa son muy variados, abarcando cualquier material orgánico, como por ejemplo residuos de poda de árboles, desechos de hojas, bagazo de caña de azúcar generado durante la producción de azúcar, papel, semilla de frutas generadas durante el procesamiento de las mismas en la industria de alimentos. Nacen así las Biorrefinerías, las cuales van teniendo cada vez mayor importancia en el área de las nuevas tecnologías sostenibles; Se las define como una instalación industrial que emplea un amplio rango de procesos tecnológicos (mecánicos, físicos y bio o termoquímicos) capaces de separar las materias primas renovables en sus constituyentes principales (carbohidratos, proteínas, triglicéridos, etc.), para producir combustibles, energía, calor y productos químicos de valor agregado de forma análoga a como las refinerías de petróleo procesan el crudo para producir productos químicos especializados. Se procura que la cantidad de residuos sea mínima, mejorando así la sostenibilidad de la planta. Tanto a nivel nacional, regional o mundial el uso de la biomasa se sustenta en su abundancia, su relativo bajo costo y que es la más abundante fuente de carbono sobre la tierra [6].
El principal desafío de la utilización de biomasa, no es solo usarla para generar energía y calor a través de su incineración, sino generar una nueva industria Química, basada en una Química Verde, que incluirá la extracción y transformación benigna de intermediarios y productos químicos valiosos de la biomasa (por ejemplo, valorizar los polímeros presentes en la naturaleza como almidón, celulosa, quitina, etc., y convertir los desechos de biomasa en moléculas plataforma (bloques de construcción monoméricos)) para la síntesis de nuevos compuestos químicos de interés industrial, farmacéutico y comercial, que permita conseguir un valor agregado y utilidad de los residuos [6, 7].
Las fuentes de biomasa son muy variadas y se las clasifica según su constitución en: polisacáridos, lignina, triglicéridos (a partir de grasas y aceites) y proteínas. El pretratamiento de los polisacáridos, proteínas y triglicéridos conduce a sus constituyentes básicos: monosacáridos, aminoácidos, ácidos grasos y glicerol. Sin embargo, si bien las perspectivas de usar biomasa en sustitución del petróleo son interesantes, se ha generado un importante debate debido a los costes de producción, viabilidad del proceso, agotamiento de suelos y la competencia con los alimentos. Por esta razón, de las biorrefinerías industriales posibles, las que tiene mayores chances de éxito son las basadas en lignocelulosa, es decir material no comestible. Las principales fuentes de biomasa lignocelulósica son maderas de crecimiento rápido, residuos forestales y de la industria del papel, la paja y los residuos alimenticios, los cuales están compuestos principalmente por hidratos de carbono, que representan aproximadamente el 75 % de la biomasa renovable, y equivale a unos 200 millones de toneladas anuales [6, 7].
De este valor, menos del 5 % es utilizado por el hombre, y el resto se degrada siguiendo las vías naturales. El desarrollo de tecnologías de aprovechamiento de la lignocelulosa permitirá sin duda integrar la biorrefinería con la producción de alimentos mediante el aprovechamiento de los residuos generados en la industria alimentaria [8].
La mayor parte de los hidratos de carbono presentes en la naturaleza son los polisacáridos, y su utilización no alimentaria es limitada (industrias textiles, industria del papel y de revestimiento). Por lo general, los productos químicos orgánicos son moléculas simples de bajo peso molecular, por lo que es más convenientemente obtenerlos a partir monosacáridos, como por ejemplo glucosa o incluso derivados productos de la degradación de ella (bloques de construcción para las biorrefinerías asociadas a los materiales lignocelulósicos) [9].
Los materiales lignocelulósicos están compuestos principalmente por dos polisacáridos: celulosa y hemicelulosa, y de lignina que conforman un material estructurado jerárquicamente. La lignina se asocia normalmente con la celulosa y hemicelulosa para formar la lignocelulosa, y se la encuentra recubriendo todo el conjunto, siendo muy inerte químicamente, por lo que otorga al material una alta resistencia a los ataques químicos y/o biológicos [10].
Esto exige que, para aprovechar los monosacáridos contenidos en la lignocelulosa, sea necesario un pretratamiento que permita romper el recubrimiento de lignina alrededor de la celulosa y hemicelulosa y así facilitar la despolimerización de los mismos. Estos métodos incluyen procesos biológicos, mecánicos, físicos y químicos, o una combinación de ellos [10, 11]. En la figura 1 se presenta un esquema de la variedad de productos que pueden obtenerse a partir de dichos procedimientos.
Uno de los componentes más importantes de la lignocelulosa como bloque de construcción es la xilosa, la cual es la pentosa más representativa de la hemicelulosa debido a que es de las más abundantes, fácilmente accesible y de la cual se obtiene el furfural mediante catálisis ácida acuosa. El pentosano se hidroliza a pentosa, que a su vez se deshidrata a furfural en un proceso unificado, del cual posteriormente y por procesos sencillos se puede obtener alcohol furfurílico, ácido furoico, furano, tetrahidrofurano, 2-metiltetrahidrofurano, y resinas relacionadas.
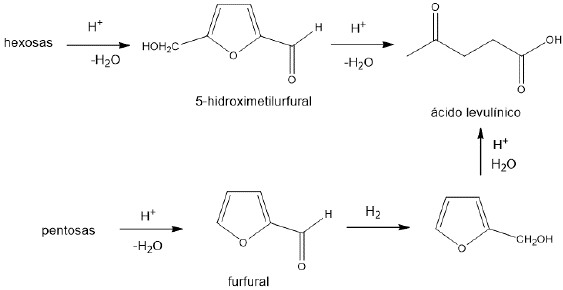
Otro componente importante que se puede obtener por transformaciones químicas sencillas de las hexosas es el 5-hidroximetilfurfural (HMF) llamado comúnmente "el gigante dormido" debido a su rica química y potenciales transformaciones, donde, tanto su oxidación como su reducción, ofrecen acceso a numerosos bloques de construcción, como el ácido levulínico [12]. En la figura 2 se muestra la secuencia de etapas necesaria para la producción de ácido furoico y levulínico a partir de biomasa vegetal.
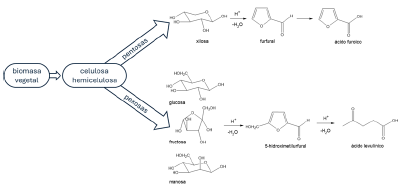
Figura 2: Esquema de la secuencia de etapas para la producción de ácido furóico y levulínico a partir de biomasa vegetal.
Estas moléculas plataforma cumplen con varios requisitos para ser considerados como bloques de construcción: conservan una razonable porción de su estructura original, son estables para ser almacenadas y transportadas y tienen la reactividad esencial para transformarse en otros productos químicos, por esto, son los compuestos más interesantes que pueden obtenerse en una biorrefinería [13,14].
3. El ácido levulínico
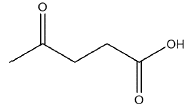
El ácido levulínico, usualmente conocido como ácido 4-oxopentanoico o ácido y-cetovalérico, es un ácido carboxílico de bajo peso molecular y fórmula química C5H8O3 (figura 3). Se trata de una molécula bifuncional, dado que contiene en su estructura un grupo ceto y un grupo carboxílico como función principal, lo que permite realizar numerosas transformaciones a partir del mismo. El ácido levulínico es fácilmente soluble en agua, etanol, éter etílico, acetona y muchos otros disolventes orgánicos [15].
En el año 2004 los investigadores del Laboratorio Nacional de Energía Renovable y del Laboratorio Nacional del Noroeste Pacífico, en los Estados Unidos, realizaron un extenso estudio para identificar posibles bloques de construcción valiosos que pudieran obtenerse a partir de azúcares presentes en materiales lignocelulósicos [16]. De los numerosos candidatos (más de trecientos) seleccionados, se obtuvo una lista de treinta productos químicos interesantes, los cuales, luego de la evaluación de los mercados potenciales de estos bloques de construcción y sus derivados y la complejidad de las vías de síntesis, se redujeron a doce.
La molécula de ácido levulínico se consideró entre los diez sustratos renovables de mayor interés en el año 2010, debido a la cantidad de productos de gran utilidad que podían constituirse a partir de ella para obtener derivados renovables y sustitutos por su función de productos obtenidos vía petroquímica [17].
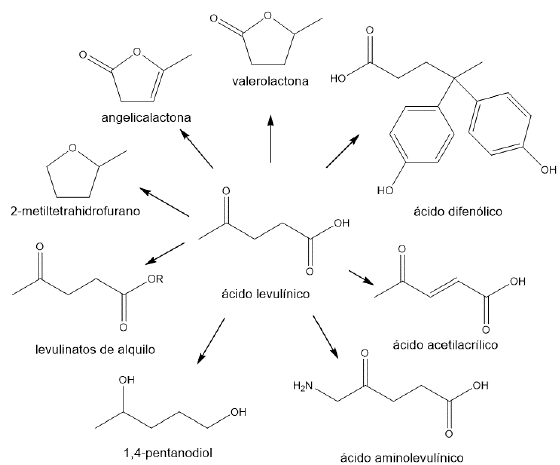
En la figura 4 se muestran algunos de los subproductos que pueden obtenerse a partir del ácido levulínico.
El ácido levulínico se sintetiza mediante dos rutas posibles: 1) deshidratación ácida de hexosas, tales como glucosa, fructosa, manosa o galactosa a través de la formación de 5-hidroximetilfurfural y su posterior hidratación, y 2) tratamiento ácido de pentosas tales como xilosa y arabinosa para producir furfural, seguido de reducción catalítica a alcohol furfurílico y posterior apertura del anillo en presencia de agua (figura 5).
Sin duda, el procedimiento más apropiado para la obtención de ácido levulínico es la degradación controlada de azúcares C6 mediante catálisis ácida a partir de biomasa lignocelulósica. La literatura reporta otros métodos alternativos como, por ejemplo: la hidrólisis de ésteres de acetilsuccinato, hidrólisis ácida de alcohol furfurílico y la oxidación de cetonas. En general, dichas alternativas requieren de materias primas de elevado coste, siendo los procedimientos más contaminantes, ya que generan una cantidad de residuos elevada. Se observa, además, la existencia de diferentes bioprocesos, mediante tratamiento con diferentes tipos de bacterias y hongos que potencian la reducción de la cristalinidad de la biomasa lignocelulósica y acelerar los procesos hacia la producción de monómeros [15].
La empresa Biofine, ha desarrollado un procedimiento de hidrólisis ácida a elevada temperatura, que permite transformar la biomasa rica en celulosa en ácido levulínico. Durante el proceso la celulosa se transforma en monosacáridos solubles y posteriormente éstos son transformados en ácido levulínico. El proceso resulta muy económico, y la celulosa se puede utilizar aun húmeda, lo que representa un ahorro de energía considerable. A partir de año 1997, Biofine, junto a otras empresas y organismos estatales de los Estados Unidos, emprendieron la producción de ácido levulínico a partir de residuos de una fábrica de papel, logrando tratar aproximadamente una tonelada por día. El proceso desarrollado fue estudiado a escala más reducida empleando otros materiales que incluyen celulosa como por ejemplo el papel de desecho no reciclable, los desechos agrícolas y los provenientes de la industria de la madera. Dado que el ácido levulínico es utilizado como un precursor de muchas otras sustancias, no tiene que ser vendido como producto de gran consumo. La clave de su potencial comercial reside en sus derivados, y de hecho ya existen mercados para el uso de ácido levulínico: tetrahidrofurano, butanodiol, butirolactona, ácido succínico y ácido difenólico, se preparan a partir de procesos de conversión rentables [18, 19].
El ácido levulínico representa una molécula plataforma muy versátil para la obtención de productos químicos y materiales derivados directamente de materias primas renovables provenientes de biomasa. Se lo suele utilizar como precursor para aditivos de combustibles, como por ejemplo los ésteres del ácido levulínico son empleados como aditivos en diésel y gasolina, para reemplazar potenciadores del índice de cetanos o pueden sustituir a los productos que mejoran la lubricación.
Además, el 2-metiltetrahidrofurano puede mezclarse con un 50 % de gasolina y mejora el rendimiento de combustibles y reduce las emisiones de gases contaminantes. Por su parte, algunos ésteres del ácido levulínico, la γ-valerolactona y el metiltetrahidrofurano son disolventes adecuados para muchas aplicaciones. La γ-valerolactona puede reemplazar al acetato de etilo y el metiltetrahidrofurano puede ser utilizado como sustituto del tetrahidrofurano en síntesis orgánica para aplicaciones de Química Fina y la industria farmacéutica. Los ésteres de cetales derivados del ácido levulínico pueden reemplazar a la mayor parte de los plastificantes basados en ftalatos.
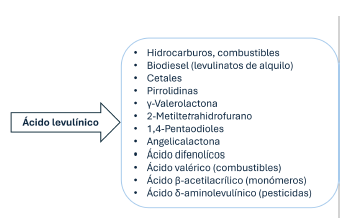
El metilbutanodiol tiene potencial como monómero para la fabricación de poliuretanos y la γ-valerolactona puede ser un monómero para la producción de poliésteres. El ácido levulínico se emplea en la formulación de medicamentos antiinflamatorios y antialérgicos, además es un aditivo en suplementos minerales. El mismo se emplea además como precursor en la síntesis de ácido δ-aminolevulínico un herbicida biodegradable para cultivos y pastos. Además, en la industria alimentaria, los ésteres del ácido levulínico se suelen emplear como aditivos alimenticios y como potenciadores de sabor y en el cuidado personal en la formulación de cosméticos naturales, en perfumes y como reguladores de pH para la piel. Finalmente, el ácido levulínico puede adicionarse a resinas de poliéster y polioles generando una formulación con mayor resistencia al rayado, constituyendo un producto de excelencia en la formulación de resinas y revestimientos [18, 19]. En la figura 6 se resumen los diferentes derivados que pueden obtenerse a partir del ácido levulínico.
Según un estudio realizado por Grand View Research en 2015, la demanda global de ácido levulínico fue de 2,606 toneladas en 2013 y se prevé que aumente a 3,820 toneladas en los próximos años, esto debido a menores costos de las materias primas, avances en la tecnología de producción y al incremento de sus aplicaciones, especialmente en el campo de los pesticidas, disolventes, productos farmacéuticos, cosméticos y las industrias que lo perfilan cada vez más como un sustituto de sus equivalentes sintéticos [18,19].
4. Levulinatos de alquilo
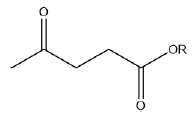
De entre los innumerables derivados con aplicaciones concretas que se han obtenido desde el ácido levulínico, sin duda los levulinatos de alquilo ofrecen importantes posibilidades. Los levulinatos en general y los del alquilo en particular se conocen desde finales de 1800 cuando se publicaron una serie de estudios que describían la formación de levulinatos de metilo y propilo a partir de ácido levulínico y el alcohol respectivo, en presencia de ácido sulfúrico o clorhídrico diluido ((figura 7) [20, 21]
Con el correr de los años, se publicaron estudios que describían métodos alternativos de síntesis y se establecieron algunas propiedades físicas como puntos de fusión y presiones de vapor de los compuestos mencionados [22, 23].
Estos derivados presentan gran potencial para diversas aplicaciones, sustituyendo productos químicos actuales producidos a partir de rutas petroquímicas, lo que ha despertado mucho interés en ellos. Siguiendo esta dirección, la literatura sobre estos compuestos ha aumentado considerablemente en los últimos años, reseñando rutas de preparación de vanguardia donde se destaca su obtención con altos rendimientos y selectividades, empleando procesos amigables con el medio ambiente. Además, resultan sustratos de partida en síntesis química, gracias a su polifuncionalidad que los convierte en materia prima apropiada en diferentes reacciones de condensación y adición [24].
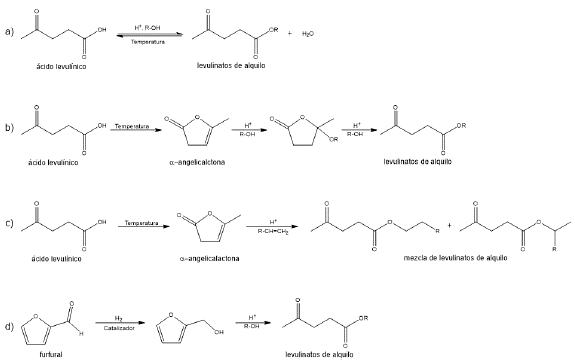
Los levulinatos se pueden obtener por una reacción de esterificación directa a partir de ácido levulínico y alcoholes de diferente naturaleza estructural (figura 8a). El proceso es reversible y llega a un equilibrio, formándose el correspondiente éster y agua Se mejoran los rendimientos eliminando el agua que se genera mediante un reactor de destilación catalítica que desplaza así el equilibrio hacia la formación del éster.
La sustitución de catalizadores corrosivos y no amigables con el medio ambiente se está estudiando profundamente; Entre los catalizadores ácidos, los heteropoliácidos (HPAs) y las zeolitas son las opciones preferidas [25]. Para superar sus bajas superficies específicas e incrementar su actividad, los HPAs han sido soportados en óxidos de altas superficies específicas como montmorillonita K10 [26], ZSM-5 [27], SiO2 [28], ZrO2 [29].
Otro procedimiento de síntesis reportado es la obtención de levulinatos de alquilo a partir de la formación de α-angelicalactonas por calentamiento del ácido levulínico a temperaturas entre 150 a 175 °C y presiones de 17-50 mm en ausencia de catalizador. La lactona formada (muy reactiva) en presencia de alcoholes y empleando un catalizador ácido o básico conduce a la formación del levulinato de alquilo correspondiente (figura 8b). Se han usado catalizadores como Amberlyst-15, 20 % Li(acetato)/SiO2, 20 % Ba(acetatob/SiO2 yNa2CO3 [30].
Un tercer procedimiento consiste en la reacción entre ácido levulínico y olefinas tales como etileno, propileno, buteno, penteno, en presencia de un catalizador ácido, el cual puede ser un ácido inorgánico, como ácido sulfúrico, ácido clorhídrico, y ácido nítrico, o mezclas de los mismos; ácidos orgánicos como ácido p-toluenensulfónico o catalizadores heterogéneos como zeolitas, alúmina fluorada, sílice y arcillas tratadas con ácido, heteropoliácidos soportados y zirconia sulfatada. Como resultado se obtiene una mezcla de ésteres de alquilo lineales y ramificados (figura 8c) [31].
Por último, un método incluye la formación de ésteres del ácido levulínico a partir del alcohol furfurílico, el cual se obtiene fácilmente por hidrogenación del furfural y posterior esterificación ácida con el alcohol correspondiente (figura 8d). Entre los catalizadores ácidos reportados se encuentran meti-limidazol butilsulfato fosfotungsteno ([MIMBS]3PW12O40) [32] con el que se obtienen rendimientos alrededor del 90 %, resinas de intercambio iónico y zeolitas [33], sílice, carbón y resinas de poliestireno funcionalizados con grupos sulfónicos [34, 35] entre otros.
Entre los numerosos levulinatos, se destacan los ésteres producidos a partir de metanol o etanol, los cuales tienen un potencial significativo como componentes en las formulaciones de diésel ya que son similares a los ésteres metílicos de ácidos grasos del biodiesel, pero sin los inconvenientes que estos presentan como solidificación a bajas temperaturas. Es importante destacar que cumplen el estándar de combustible diésel de la norma ASTM D-975.
Por otro lado, debido a que el ácido levulínico deriva de carbohidratos de la biomasa, se ha estudiado la posibilidad de sintetizar levulinatos de alquilo directamente partiendo de polisacáridos. En el caso de materiales lignocelulósicos, la estabilidad e insolubilidad de los reactivos en solventes como agua, añadido a los pasos necesarios de despolimerización, solvólisis, y deshidratación para obtener los respectivos monosacáricos, hacen que el proceso global requiera condiciones drásticas (temperaturas entre 120 y 200 °C, mayores relaciones molares ácido/alcohol y largos tiempos de reacción [36-38]), de lo contrario, conducirá inevitablemente a una baja selectividad y rendimiento, obteniendo polímeros como subproductos. Sin embargo, Xun Hu y colaboradores [39], determinaron que en las reacciones que implican carbohidratos en solventes como metanol y en presencia de un catalizador ácido, los grupos hidroxilo y carbonilo de la glucosa, 5-HMF o el furfural se protegen mediante eterificación y acetalización, previniendo reacciones de polimerización no deseadas, aumentando significativamente la formación de levulinatos de alquilo. Ya hace varios años, la empresa Biofine Corporation desarrolló un proceso para obtener ácido levulínico a partir de la celulosa [40], del cual sintetizan diferentes derivados, entre ellos levulinato de etilo. Biofine junto con Texaco producen combustible Diesel con una formulación 21:79, que consiste en 20% de levulinato de etilo, 1 % de co-aditivo y 79 % de diesel, y puede ser utilizado en motores Diesel. El contenido de oxígeno en el levulinato de etilo es de 33 % en peso, dando un contenido de oxígeno de 6.9 % en peso en la mezcla, lo que resulta en un combustible significativamente más limpio y una mejor combustión, con la ventaja adicional sobre los bioésteres convencionales que no hay co-producción de glicerol, el cual, si bien tiene muchas aplicaciones industriales y farmacéuticas, a la escala en que se produce el biodiesel, la cantidad de este sub producto es superior a la que se requiere, siendo un inconveniente a largo plazo [41].
Los levulinatos están actualmente en el centro de múltiples iniciativas de I+D debido a su accesibilidad directa desde el ácido levulínico. Así, otro éster del ácido levulínico importante es el levulinato de n-butilo, el cual puede encontrar aplicaciones como disolvente verde alternativo, plastificante polimérico o sabor y fragancia aprobado por la FAO [42]. Otros levulinatos de alquilo tienen potencial aplicación como reemplazo de queroseno como combustible para calefacción y para la cocción directa de turbinas de gas para generación de electricidad [43]. Por consiguiente, el desarrollo de nuevas rutas para la producción de levulinatos a partir de moléculas plataformas ha atraído cada vez más atención. Particularmente, nuestro grupo de investigación ha desarrollado procedimientos de obtención de ésteres de ácido levulínico a través de procedimientos amigables con el medio ambiente; Además, los compuestos obtenidos están siendo testeados como compuestos antifouling [44].
Se denomina biofouling (incrustaciones biológicas) al asentamiento de micro y macroorganismos sobre sustratos duros naturales o artificiales sumergidos en agua, tales como rocas, cascos de barcos y estructuras asociadas como tuberías de agua, pozo de anclaje, etc. Estos organismos son indeseables en los cascos de los buques y embarcaciones debido a que aumentan la resistencia, generando un aumento en la cantidad de combustible utilizado y reduciendo la velocidad y maniobrabilidad de los buques [45, 46]. Además, un análisis realizado por Molnar y colaboradores [47], basado en información de más de 350 bases de datos y otras fuentes, demostró que la contaminación biológica en los buques es la principal fuente de contaminación cruzada y el transporte de especies invasoras a lo largo de las costas del mundo, correspondiente al 69 % de las 329 especies marinas invasoras consideradas, las otras causas posibles son la acuicultura, los canales, el comercio de acuarios y de mariscos vivos.
Ante esta problemática, surge la necesidad de buscar soluciones, apareciendo los sistemas antifouling (AF); éstos fueron definidos en la Convención Internacional sobre el Control de Sistemas Antifouling Nocivos en los Buques, 2001 (AFS Convention) [48] como ün revestimiento, pintura, tratamiento superficial o dispositivo que se utiliza en un buque para controlar o prevenir el asentamiento de organismos no deseados".
Durante mucho tiempo se diseñaron varios compuestos como aditivos para pinturas con excelentes resultados, sin embargo, muchos de ellos han resultado altamente contaminantes. Nuestro grupo de investigación ha iniciado un estudio profundo de familias de compuestos que pudieren reemplazar a los aditivos existentes. Para ello nos hemos propuesto utilizar bloques de construcción presentes en biomasa como por ejemplo los furoatos de alquilo, que se presentan como una alternativa altamente amigable con el medio ambiente, ya que se pueden sintetizarse directamente en el laboratorio y a gran escala, además, como materia prima se puede utilizar biomasa, siendo un ejemplo potencial de valorización de desechos de biomasa y catálisis heterogénea. Adicionalmente, no son tóxicos ya que los furoatos de n-butilo, n-hexilo y n-octilo son compuestos seguros utilizados en la industria alimentaria como saborizantes [49, 50].
5. Producción de ácido levulínico y levulinatos a partir de residuos
La valorización de los residuos postcosecha emerge como una estrategia crucial para mitigar el impacto ambiental y económico de los desechos agrícolas. Se plantea en lugar de simplemente desecharlos, realizar una búsqueda activa de variantes que permitan su utilización de manera apropiada, procurando obtener beneficios adicionales.
Una de las alternativas más consolidadas es el compostaje, que busca crear abono orgánico de calidad para enriquecer los suelos agrícolas, elevando tanto su fertilidad como su productividad. Además, el compostaje permite aprovechar estos residuos en la alimentación de animales, estableciendo una fuente adicional de nutrientes para el ganado.
Los residuos postcosecha también tienen el potencial de servir como materia prima para la generación de energía. Esto puede lograrse mediante procesos como la combustión directa para producir electricidad o la digestión anaeróbica para generar biogás. Por su parte, la biotecnología puede aprovechar residuos para generar enzimas, polímeros biodegradables y otros productos de interés [51].
Algunos de los residuos que pueden ser utilizados como materias primas para la producción de ácido levulínico son: residuos agrícolas como la paja de trigo [52], rastrojos de maíz [53], paja de arroz [54], bagazo de caña de azúcar [55] entre otros; residuos de cultivos de biomasa energética: switchgrass o el miscanthus [56]; residuos de frutas y vegetales: cáscaras, pulpas, hojas y tallos y otras partes no comestibles de naranjas, manzanas, bananas, etc. [57]; residuos de la industria alimentaria como jugos, conservas o encurtidos, residuos de procesos de producción de bioetanol, particularmente se emplea la vinaza, un subproducto líquido de la producción de etanol a partir de la caña de azúcar o el maíz [58], residuos forestales, como por ejemplo: madera y aserrín [59], residuos de la industria papelera, específicamente bagazo de papel, que es esencialmente una mezcla de celulosa, hemicelulosa y lignina [60], residuos de la industria textil como por ejemplo subproductos de la producción de algodón [61], entre otros.
6. Residuos Hortícolas del Cinturón Platense. Posibilidades de uso como materia prima en biorrefinerías para producir ácido levulínico y derivados
El Cinturón Hortícola Platense es una región productora de frutas y hortalizas ubicada en los alrededores de la ciudad de La Plata, en la provincia de Buenos Aires, Argentina. Esta área agrícola se caracteriza por su buen clima templado y un suelo fértil, lo que la convierte en una región adecuada para el cultivo de una amplia variedad de productos agrícolas. Es abastecedora del mercado local tanto en frutas como verduras y es de gran importancia económica para la región, ya que genera empleo y contribuye a la seguridad alimentaria. Muchos de los productos cultivados en esta zona son exportados, lo que también contribuye al desarrollo económico local y nacional.
Varriano y colaboradores [62] reportan que el sur del Área Metropolitana de Buenos Aires, conformada por los partidos de Florencio Varela, Berazategui y La Plata, concentra el 73 % de las explotaciones hortícolas de la provincia de Buenos Aires, provee el 82 % de las hortalizas que se comercializan en el Mercado Central de Buenos Aires, y abastece a más de 14 millones de habitantes dentro del AMBA y otras regiones del país.
La producción más importante corresponde al tomate y le siguen en importancia: la lechuga, el zapallito y el pimiento. Sin embargo, se cultivan numerosísimas hortalizas: acelga, apio, cebolla de verdeo, espinaca, hinojo, lechuga, perejil, puerro, radicheta, rúcula, ajo, anco, batata, cebolla, papa, remolacha, zanahoria, zapallo, alcaucil, berenjena, chaucha, choclo, espárrago, frutilla, pepino, entre muchas otras [62].
De los diversos estudios realizados, se sabe que durante la cosecha se generan gran cantidad de residuos que normalmente no suelen ser aprovechados de manera eficiente. La utilización de dichos residuos como materiales de partida en biorrefinería sería una manera óptima de disminuir por un lado los residuos de origen y por generar bloques de construcción como el ácido levulínico que posibilitan obtener compuestos de alto valor unitario, que resultan más seguros, menos tóxicos, biodegradables y pueden reemplazar a los obtenidos por vía petroquímica [62].
Como puede verse la posibilidad del aprovechamiento de residuos agrícolas es inmensa, es por eso que a nivel mundial están siendo estudiados tanto a escala de laboratorio como piloto múltiples estudios acerca del empleo de diversos residuos agrícolas e incluso cultivos no comestibles, como miscanthus, como materia prima para la obtención de ácido levulínico y derivados. Muchos de ellos se realizan reproduciendo las condiciones óptimas descriptas inicialmente para compuestos puros como por ejemplo celulosa. En general para la despolimerización e hidrólisis térmica es necesario la presencia de un catalizador con características ácidas [63]. Es por ello que se han testeado numerosos catalizadores clásicos convencionales como por ejemplo ácido sulfúrico, clorhídrico o fosfórico en condiciones homogéneas en la obtención del ácido levulínico a partir de diferentes tipos de biomasa vegetal. Además, buscando procedimientos más amigables con el medio ambiente se emplean catalizadores sólidos reciclables en condiciones heterogéneas: zeolitas, catalizadores a base de sílice, alúmina y resinas de intercambio iónico, heteropoliácidos, óxidos metálicos soportados entre otros. El empleo de ciertas enzimas que descomponen algunos componentes básicos de la biomasa lignocelulosa, también han sido relevados [63].
A continuación, describiremos algunas iniciativas concretas que posibilitarán visualizar las posibilidades concretas del uso de residuos postcosecha en la producción de ácido levulínico y levulinatos. Indicaremos además detalles experimentales que incluyen las condiciones de reacción de algunos de los procedimientos.
Tabasso y colaboradores han desarrollado un procedimiento asistido por microondas a elevada temperatura (220 °C), empleando residuos no comestibles de la plata de tomate. En los diferentes ensayos realizados se obtienen rendimientos superiores al 60 % en períodos de tiempo muy cortos, del orden de los 2 minutos [64].
Por su parte Salgado-Ramos y colaboradores presentan los resultados de un trabajo muy reciente para la valorización del alcaucil, obtenido de zonas mediterráneas de Italia y España. El procedimiento denominado tándem o en cascada involucra en una primera etapa la recuperación de compuestos antioxidantes presentes en la matriz mediante extracción sustentable con agua subcrítica asistida por microondas, y finalmente la posterior obtención de ácido levulínico mediante la conversión asistida por microondas (225 °C, 2 min, 1500 W) de la fracción celulósica recuperada después de la extracción inicial. El porcentaje de ácido levulínico obtenido fue del 37 % empleando HCl o ácido p-toluenosulfónico concentrados. La realización de un paso previo de deslignificación, mediado por ultrasonido aumentó considerablemente el rendimiento de dicho procedimiento, llegando hasta el 55 % [65].
El grupo de Sampa Maiti estudia un procedimiento térmico asistido por microondas para la producción de ácido levulínico. El mismo emplea diferentes residuos, entre los cuales merecen destacar los residuos líquidos de cervecería, residuos sólidos de orujo de manzana y residuos de la industria del almidón. En las condiciones estándares del experimento (140 °C, 60 min y empleando ácido clorhídrico 2 M) se obtienen 12 gramos de ácido levulínico por cada 100 gramos de residuo en el caso de los residuos obtenidos a partir de orujo de manzana [66].
Carneiro Santana Junior, reporta un procedimiento de valorización de residuos de coco (mesocarpio) para la producción de ácido levulínico. Se estudiaron diferentes catalizadores homogéneos como el ácido clorhídrico y ácido sulfúrico. Las reacciones de conversión se realizaron variando el tiempo y la temperatura según las condiciones óptimas descritas en la literatura para cada catalizador. Para aumentar el rendimiento de ácido levulínico, la biomasa fue pretratada con soluciones de ácido sulfúrico, hidróxido de sodio y agua en extractor Soxhlet. Hubo aumentos significativos en la liberación de azúcares, xilosa y arabinosa, después de los pretratamientos con solución de hidróxido de sodio. El rendimiento máximo de ácido levulínico obtenido fue del 43.8% en las siguientes condiciones de reacción: 3 h, 180 °C y ácido clorhídrico 0.045 M. Además del ácido levulínico, también se cuantificó el 5-hidroximetilfurfural y el furfural con rendimientos del 13.4 % y 4.4 % respectivamente. Los resultados han demostrado el poder de las cáscaras de coco verdes dentro de las biorrefinerías para producir productos químicos con valor agregado [67].
El grupo de Raspolli Galletti estudió la conversión hidrotermal de biomasa residual en ácido levulínico en la presencia de catalizadores homogéneos clásicos. Como sustratos se utilizaron diferentes residuos: aserrín de álamo, lodos de fábrica de papel, paja de trigo, y ramas de la poda del olivo. Los rendimientos de ácido levulínico mejoraron mediante la optimización de los principales parámetros de la reacción, como el tipo y la cantidad de catalizador ácido, el incremento de la temperatura y el tiempo, la concentración de biomasa y la adición de electrolitos. El rendimiento catalítico también mejoró gracias a la adopción de la irradiación por microondas como método de calentamiento eficiente, lo que permitió importantes ahorros de energía y tiempo. Como alternativa, los rendimientos óptimos fueron aplicados en la conversión de paja de trigo empleando un catalizador sólido como el fosfato de niobio. Los rendimientos si bien son más bajos permiten la reutilización del catalizador [68].
Puccini y colaboradores presentan un procedimiento de carbonización hidrotermal de biomasa en presencia de agua como medio de reacción y aplicando temperaturas moderadas (180-250 °C) y presión autogenerada. La biomasa proviene de cáscaras de naranja y los principales productos resultantes son un sólido rico en carbono, conocido como hidrocarbón, y una fase acuosa que contiene compuestos orgánicos solubles entre ellos el ácido levulínico, obtenido por procedimientos de hidrólisis ácida. Los resultados son prometedores y comparables con otras fuentes de biomasa lignocelulósica [57].
Bazoti y colaboradores reportan un procedimiento para el uso de residuos de sandía para la síntesis de ácido levulínico, aportando valor a una biomasa residual aún poco explorada para este fin. Los residuos de sandía se sometieron a hidrólisis ácida usando H2SO4 o HCl. Para ello se analizaron dos reactores: el asistido por autoclave y el asistido por microondas. Se observó que en la fracción líquida había un producto limpio, que contenía sólo ácido levulínico y ácido fórmico. La irradiación por medio de microondas resultó más eficiente y es una alternativa prometedora para reacciones que requieren energía [69].
Tukacs et al. presentan estudios sobre la valorización de residuos de café y té para la obtención de ácido levulínico. Se compararon los resultados obtenidos aplicando calentamiento térmico convencional y por radiación con microondas a 170 °C. Se observó que, dependiendo de la fuente, los rendimientos promedio del producto fueron del 10 al 25 % en peso cuando se utilizó una solución acuosa de ácido sulfúrico 2 M. Al aplicar irradiación con microondas, el tiempo de reacción se puede reducir significativamente (30 min en lugar de 8 h) sin disminuir la cantidad del producto obtenido. Se investigó la influencia del contenido de agua de la materia prima en la formación de ácido levulínico y se concluye que el proceso de secado que tiene importantes necesidades energéticas puede eliminarse del procedimiento [70].
Licursi y colaboradores reportan un procedimiento para la obtención de ácido levulínico a partir de cáscaras de limón y cascarillas de café. Se estudiaron los diferentes parámetros operacionales que incluyen: la concentración del catalizador ácido, la temperatura/tiempo de reacción y la influencia del pretratamiento. Además, en el caso de la cascarilla del café, se realizó un paso preliminar de extracción de los compuestos fenólicos solubles en agua que mejoró aún más el fraccionamiento y aprovechamiento de esta biomasa residual [71].
Por su parte, Wang y colaboradores reportan la valorización de residuos de kiwi. En el estudio se sintetizaron y caracterizaron una serie de catalizadores de óxido de Nb/Al mediante una coprecipitación sencilla y de costo bajo. La reacción de producción de ácido levulínico a partir de los residuos antes mencionados en condiciones heterogéneas se produce a 200 °C durante 10 minutos con un rendimiento del orden del 50 %[72].
El grupo de Kumar reporta procedimientos convencionales para la obtención de ácido levulínico a partir de residuos agrícolas provenientes de paja de arroz (23.7 %), paja de trigo (19.8 %) y bagazo de caña de azúcar (36.5 %) respectivamente. Entre paréntesis se indican los rendimientos obtenidos a partir de cada residuo [73].
Finalmente, merece destacarse un trabajo de revisión desarrollado por el grupo de Antonetti y colaboradores, el cual reporta de manera detallada el estado del arte de la producción catalítica de ácido levulínico a partir de hidratos de carbono, biomasa cruda y residual como materia prima [74].
Más recientemente y como un paso superador a la producción de ácido levulínico a partir de residuos, se ha comenzado a estudiar la transformación directa de biomasa residual a levulinatos de alquilo, dada la importancia del levulinato de etilo como aditivo para el Diesel. En estos casos es necesario el agregado del alcohol correspondiente como por ejemplo el etanol para producir la esterificación de ácido levulínico in situ y así obtener levulinato de etilo, o el agregado de n-butanol para obtener levulinato de n-butilo respectivamente. Por tal motivo se han realizado algunos estudios con tal fin. Entre ellos, Yang y colaboradores reportan la obtención one pot de levulinato de etilo utilizando cáscaras de mandarina como biomasa celulósica mediante un proceso tándem de conversión hidrotermal. El rendimiento máximo de levulina-to de etilo fue del 27.81 % a 150 °C. No se evidencian notables diferencias entre el empleo de biomasa seca o húmeda con un contenido de agua hasta el 50 %, lo que lo convierte en un procedimiento ventajoso para minimizar el consumo de energía durante el secado [75].
En un segundo trabajo, Tao y colaboradores diseñan nuevos catalizadores a base de heteropoliácidos modificados con metales para obtener materiales con propiedades ácidas que presentan sitios Lewis y Bransted (Al2/3H2SiW12O40). Se investigó el comportamiento cinético que describe la conversión de celulosa en levulinato de etilo. La introducción de Al3+ facilitó sustancialmente la despolimerización de la celulosa y la isomerización de glucosa en fructosa, lo que condujo a una alta velocidad de reacción y una gran selectividad del producto. Se lograron rendimientos del 50 al 72 % de levulinato de etilo a partir de biomasas celulósicas como madera de pino, eucalipto, bambú, bagazo y pasto Napier. El catalizador fue utilizado en varios ciclos con una buena estabilidad. Empleando diferentes alcoholes en reemplazo de etanol pudieron obtenerse diferentes levulinatos de alquilo con muy buenos rendimientos [76].
Finalmente, Martínez Aguilar y colaboradores han reportado un procedimiento de bajo costo para la producción de levulinato de alquilo. Se evaluaron diferentes condiciones de reacción: concentración de ácido, temperatura, contenido de a-celulosa y tiempo de reacción y su efecto sobre la producción de levulinatos. Esta optimización condujo a una producción total de levulinatos de 78% en peso, 72.5 % en peso, 83 % en peso y 73 % en peso utilizando a-celulosa, álamo, sorgo y corteza de madera blanda, respectivamente [77].
7. Conclusiones
La producción de ácido levulínico y derivados a partir de residuos postcosecha surge como una estrategia multifacética que integra de manera eficiente la sostenibilidad y la economía circular. En este proceso, la biomasa residual, que constituye un problema ambiental serio, se transforma en materia prima valiosa para la producción de ácido levulínico, un bloque de construcción de gran futuro en las biorefinerias. Este enfoque reduce la cantidad de desechos que se envían a vertederos o se queman, disminuyendo así la contaminación y la emisión de gases de efecto invernadero, sino que también crea una fuente alternativa y renovable de productos químicos y energía. Desde una perspectiva económica, la conversión de residuos postcosecha en ácido levulínico promueve la circularidad económica al cerrar el ciclo de vida de los recursos. En lugar de hacernos dependiente exclusivamente de materias primas no renovables, como el petróleo, este enfoque aprovecha los recursos disponibles localmente, reduciendo también los costos asociados con la adquisición y transporte de materias primas. Al transformar los residuos en productos de alto valor, se crea una nueva fuente de ingresos para las comunidades locales, fomentando así el desarrollo económico de las mismas.
La sostenibilidad ambiental y la economía circular son inseparables en este proceso, ya que se minimiza el impacto ambiental al tiempo que se maximiza la eficiencia de los recursos. La conversión de residuos en ácido levulínico ofrece un ejemplo tangible de cómo la innovación tecnológica puede impulsar la transición hacia un modelo económico más sostenible y preventivo. Además, al integrar principios de sostenibilidad en la cadena de valor, se establecen las bases para un desarrollo económico que sea compatible con la conservación del medio ambiente y la equidad social.

