<?xml version="1.0" encoding="ISO-8859-1"?><article xmlns:mml="http://www.w3.org/1998/Math/MathML" xmlns:xlink="http://www.w3.org/1999/xlink" xmlns:xsi="http://www.w3.org/2001/XMLSchema-instance">
<front>
<journal-meta>
<journal-id>1794-9165</journal-id>
<journal-title><![CDATA[Ingeniería y Ciencia]]></journal-title>
<abbrev-journal-title><![CDATA[ing.cienc.]]></abbrev-journal-title>
<issn>1794-9165</issn>
<publisher>
<publisher-name><![CDATA[Escuela de Ciencias y Humanidades y Escuela de Ingeniería de la Universidad EAFIT]]></publisher-name>
</publisher>
</journal-meta>
<article-meta>
<article-id>S1794-91652011000200001</article-id>
<title-group>
<article-title xml:lang="es"><![CDATA[Influencia de los parámetros de procesado en micro-perforado con pulsos ultracortos]]></article-title>
<article-title xml:lang="pt"><![CDATA[Influência dos parâmetros de processo em micro-perfuração com pulsos ultracurtos]]></article-title>
<article-title xml:lang="en"><![CDATA[Influence of processing parameters on micro-perforated with ultrashort pulses]]></article-title>
</title-group>
<contrib-group>
<contrib contrib-type="author">
<name>
<surname><![CDATA[Ceballos]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
<xref ref-type="aff" rid="A01"/>
</contrib>
<contrib contrib-type="author">
<name>
<surname><![CDATA[Moreno]]></surname>
<given-names><![CDATA[P]]></given-names>
</name>
<xref ref-type="aff" rid="A02"/>
</contrib>
<contrib contrib-type="author">
<name>
<surname><![CDATA[García]]></surname>
<given-names><![CDATA[A]]></given-names>
</name>
<xref ref-type="aff" rid="A03"/>
</contrib>
</contrib-group>
<aff id="A01">
<institution><![CDATA[,Universidad Nacional de Colombia  ]]></institution>
<addr-line><![CDATA[Bogotá ]]></addr-line>
<country>Colombia</country>
</aff>
<aff id="A02">
<institution><![CDATA[,Universidad de Salamanca  ]]></institution>
<addr-line><![CDATA[Salamanca ]]></addr-line>
<country>España</country>
</aff>
<aff id="A03">
<institution><![CDATA[,Universidad de Salamanca  ]]></institution>
<addr-line><![CDATA[Salamanca ]]></addr-line>
<country>España</country>
</aff>
<pub-date pub-type="pub">
<day>00</day>
<month>12</month>
<year>2011</year>
</pub-date>
<pub-date pub-type="epub">
<day>00</day>
<month>12</month>
<year>2011</year>
</pub-date>
<volume>7</volume>
<numero>14</numero>
<fpage>11</fpage>
<lpage>27</lpage>
<copyright-statement/>
<copyright-year/>
<self-uri xlink:href="http://www.scielo.org.co/scielo.php?script=sci_arttext&amp;pid=S1794-91652011000200001&amp;lng=en&amp;nrm=iso"></self-uri><self-uri xlink:href="http://www.scielo.org.co/scielo.php?script=sci_abstract&amp;pid=S1794-91652011000200001&amp;lng=en&amp;nrm=iso"></self-uri><self-uri xlink:href="http://www.scielo.org.co/scielo.php?script=sci_pdf&amp;pid=S1794-91652011000200001&amp;lng=en&amp;nrm=iso"></self-uri><abstract abstract-type="short" xml:lang="es"><p><![CDATA[En este trabajo se emplearon pulsos láser ultracortos (110 fs, 1 kHz; hasta 1.1 mJ/pulso) para el micro-perforado de acero. El procesado con estos pulsos permitió obtener agujeros circulares, con medidas precisas y sin alteración mecánica ni química apreciable de las zonas adyacentes. Los agujeros se realizaron utilizando el sistema de trepanado óptico (Helical Drilling Optics, HDO) de la empresa TGSW-Stuttgart, el cual permitió generar estructuras no sólo de gran profundidad sino además de diámetro variable, gracias a que se pudo variar hasta tres parámetros de proceso simultáneamente (velocidad de rotación del haz, inclinación y descentrado del haz respecto del eje óptico) mientras se ejecutaba el procesado. En el presente trabajo se estudió principalmente la influencia de la longitud de onda del láser, en la geometría de las micro-perforaciones. Para ello se realizó la micro-perforación con pulsos láser con la longitud de onda fundamental (&lambda; = 790nm) y la del segundo armónico (&lambda; = 395nm), se utilizó un conjunto específico de elementos ópticos para la HDO en cada caso y se compararon los resultados obtenidos lo cual arrojó que no hay ventajas notables al usar el segundo armónico. Se mencionan deficiencias en el dispositivo experimental que impidieron evaluar la influencia de la longitud de onda con total precisión.]]></p></abstract>
<abstract abstract-type="short" xml:lang="pt"><p><![CDATA[Neste trabalho se empregou pulsos de laser ultracurtos (110 fs, 1 kHz; até 1,1 mJ/pulso) para a micro perfuração de aço. O processo com estes pulsos permitiu a obtenção de buracos circulares, com medidas precisas e sem alterações mecânicas ou químicas apreciáveis nas zonas adjacentes. Os buracos foram obtidos utilizando-se um sistema de trepanação óptico (Helical Drilling Optics, HDO) da empresa TGSW-Stuttgart, o qual permitiu gerar estruturas não somente de grande profundidade mas também de diâmetro variável, através da variação simultânea de três parâmetros de processamento: velocidade de rotação do feixe, inclinação e descentralização do feixe em relação ao eixo óptico. Neste trabalho foi estudada principalmente a influência do comprimento de onda do laser na geometria das micro-perfurações. Para isso as micro-perfurações foram feitas com comprimento de onda fundamental (790 nm) e também com o segundo harmônico (395 nm), utilizando um conjunto específico de elementos ópticos HDO em cada caso e os resultados obtidos foram comparados, demonstrando que não há vantagens consideráveis ao se usar o segundo harmônico. Ressaltamos que o aparato experimental apresentava deficiências que impediram uma avaliação precisa da influência do comprimento de onda no processo.]]></p></abstract>
<abstract abstract-type="short" xml:lang="en"><p><![CDATA[In this work, ultra short laser pulses (110 fs, 1 kHz; up to 1.1 mJ/pulse) were used for micromachining steel samples. Processing with ultra-short laser pulses allowed achieving circular micro holes, with precise measurements and no significant chemical or mechanical disruption of adjacent areas. The helical drilling optics system by TGSW-Stuttgart is used to generate the holes. This system allowed producing high aspect ratio and complex structures with variable diameter throughout the hole. To did this, up to three processing parameters may be changed at the same time (beam rotation speed, angle and of the beam) and during the processing. We study the influence of the laser wavelength on the holes geometry. Specific optics for both the fundamental (&lambda; = 790nm) and second harmonic wavelength (&lambda; = 395nm) were used to microstructure steel, comparing the results. From the study we can conclude that there aren&acute;t advantage when using the second harmonic. Weaknesses in the experimental device had been detected, to find the solution at this topics allow precisely evaluate the influence of wavelength.]]></p></abstract>
<kwd-group>
<kwd lng="es"><![CDATA[ablación]]></kwd>
<kwd lng="es"><![CDATA[micro-perforado]]></kwd>
<kwd lng="es"><![CDATA[pulsos láser ultracortos]]></kwd>
<kwd lng="es"><![CDATA[trepanado óptico]]></kwd>
<kwd lng="pt"><![CDATA[ablação]]></kwd>
<kwd lng="pt"><![CDATA[micro-perfuração]]></kwd>
<kwd lng="pt"><![CDATA[pulsos laser ultracurtos]]></kwd>
<kwd lng="pt"><![CDATA[trepanação óptico]]></kwd>
<kwd lng="en"><![CDATA[ablation]]></kwd>
<kwd lng="en"><![CDATA[micromachining]]></kwd>
<kwd lng="en"><![CDATA[ultrashort laser pulses]]></kwd>
<kwd lng="en"><![CDATA[helical drilling optics]]></kwd>
</kwd-group>
</article-meta>
</front><body><![CDATA[ <p align="center"><font face="Verdana, Arial, Helvetica, sans-serif" size="4"><b>Influencia  de los par&aacute;metros de procesado   en  micro-perforado con pulsos ultracortos</b></font></p>     <p align="center"><font face="Verdana, Arial, Helvetica, sans-serif" size="3"><b>Influ&ecirc;ncia dos par&acirc;metros  de processo em micro-perfura&ccedil;&atilde;o com pulsos ultracurtos</b></font></p>     <p align="center"><font face="Verdana, Arial, Helvetica, sans-serif" size="3"><b>Influence of  processing parameters on micro-perforated with ultrashort pulses</b></font></p>     <p align="center">&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">S. Ceballos<sup>1</sup>, P. Moreno<sup>2</sup> y A. Garc&iacute;a<sup>3</sup> </font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><sup>1</sup> Msc.  F&iacute;sica y Tecnolog&iacute;a de los L&aacute;seres, <a href="mailto:spceballosp@unal.edu.co">spceballosp@unal.edu.co, </a>estudiante de doctorado, Universidad Nacional de Colombia (UN), Bogot&aacute;&ndash;Colombia.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"> <sup>2</sup> Doctor, <a href="mailto:pmoreno@usal.es">pmoreno@usal.es, </a>profesor-investigador, Universidad de Salamanca (USAL),   Salamanca&ndash;Espa&ntilde;a</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"> <sup>3</sup> Doctora, <a href="mailto:agg@usal.es">agg@usal.es, </a>profesora-investigadora,  Universidad de Salamanca (USAL),   Salamanca&ndash;Espa&ntilde;a.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">	(Recepci&oacute;n:  14-sep-2010. Modificaci&oacute;n: 22-jul-2011. Aceptaci&oacute;n: 05-oct-2011</font>)</p> <hr size="1" />     <p>&nbsp;</p>     ]]></body>
<body><![CDATA[<p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>Resumen</b></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">En  este trabajo se emplearon pulsos l&aacute;ser ultracortos (110 fs, 1 kHz; hasta 1.1  mJ/pulso) para el micro-perforado de acero. El procesado con estos pulsos  permiti&oacute; obtener agujeros circulares, con medidas precisas y sin alteraci&oacute;n mec&aacute;nica  ni qu&iacute;mica apreciable de las zonas adyacentes. Los agujeros se realizaron  utilizando el sistema de trepanado &oacute;ptico (Helical Drilling Optics, HDO) de la  empresa TGSW-Stuttgart, el cual permiti&oacute; generar estructuras no s&oacute;lo de  gran profundidad sino adem&aacute;s de di&aacute;metro variable, gracias a que se pudo  variar hasta tres par&aacute;metros de proceso simult&aacute;neamente (velocidad de rotaci&oacute;n  del haz, inclinaci&oacute;n y descentrado del haz respecto del eje &oacute;ptico) mientras  se ejecutaba el procesado. En el presente trabajo se estudi&oacute; principalmente  la influencia de la longitud de onda del l&aacute;ser, en la geometr&iacute;a de las micro-perforaciones.  Para ello se realiz&oacute; la micro-perforaci&oacute;n con pulsos l&aacute;ser con  la longitud de onda fundamental (&lambda; = 790<i>nm</i>) y la del segundo arm&oacute;nico (&lambda; =  395<i>nm</i>), se utiliz&oacute; un conjunto espec&iacute;fico de elementos &oacute;pticos para la HDO  en cada caso y se compararon los resultados obtenidos lo cual arroj&oacute; que no hay  ventajas notables al usar el segundo arm&oacute;nico. Se mencionan deficiencias  en el dispositivo experimental que impidieron evaluar la influencia de la longitud  de onda con total precisi&oacute;n.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>Palabras  claves</b>: ablaci&oacute;n, micro-perforado, pulsos l&aacute;ser ultracortos, trepanado  &oacute;ptico.</font></p> <hr size="1" />     <p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>Resumo</b></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">Neste  trabalho se empregou pulsos de laser ultracurtos (110 fs, 1 kHz; at&eacute; 1,1 mJ/pulso)  para a micro perfura&ccedil;&atilde;o de a&ccedil;o. O processo com estes pulsos permitiu  a obten&ccedil;&atilde;o de buracos circulares, com medidas precisas e sem altera&ccedil;&otilde;es mec&acirc;nicas  ou qu&iacute;micas apreci&aacute;veis nas zonas adjacentes. Os buracos foram obtidos  utilizando-se um sistema de trepana&ccedil;&atilde;o &oacute;ptico (Helical Drilling Optics,  HDO) da empresa TGSW-Stuttgart, o qual permitiu gerar estruturas n&atilde;o somente  de grande profundidade mas tamb&eacute;m de di&acirc;metro vari&aacute;vel, atrav&eacute;s da  varia&ccedil;&atilde;o simult&acirc;nea de tr&ecirc;s par&acirc;metros de processamento: velocidade de rota&ccedil;&atilde;o  do feixe, inclina&ccedil;&atilde;o e descentraliza&ccedil;&atilde;o do feixe em rela&ccedil;&atilde;o ao eixo &oacute;ptico. Neste trabalho foi estudada principalmente a influ&ecirc;ncia do comprimento de onda do laser na geometria das micro-perfura&ccedil;&otilde;es. Para  isso as micro-perfura&ccedil;&otilde;es foram feitas com comprimento de onda  fundamental (790 nm) e tamb&eacute;m com o segundo harm&ocirc;nico (395 nm), utilizando um  conjunto espec&iacute;fico de elementos &oacute;pticos HDO em cada caso e os resultados  obtidos foram comparados, demonstrando que n&atilde;o h&aacute; vantagens  consider&aacute;veis ao se usar o segundo harm&ocirc;nico. Ressaltamos que o aparato experimental  apresentava defici&ecirc;ncias que impediram uma avalia&ccedil;&atilde;o precisa da influ&ecirc;ncia  do comprimento de onda no processo.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>Palavras chaves:</b> abla&ccedil;&atilde;o, micro-perfura&ccedil;&atilde;o, pulsos  laser ultracurtos, trepana&ccedil;&atilde;o &oacute;ptico.</font></p> <hr size="1" />     <p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>Abstract</b></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">   In this work, ultra short laser pulses (110 fs, 1 kHz; up to 1.1  mJ/pulse)   were used for micromachining steel samples. Processing with  ultra-short laser   pulses allowed achieving circular micro holes, with precise  measurements and   no significant chemical or mechanical disruption of adjacent areas.  The helical drilling optics system by TGSW-Stuttgart is used to generate  the holes.   This system allowed producing high aspect ratio and complex structures  with   variable diameter throughout the hole. To did this, up to three  processing parameters may be changed at the same time (beam rotation speed,  angle and   of the beam) and during the processing. We study the influence of  the laser   wavelength on the holes geometry. Specific optics for both the  fundamental (&lambda; = 790<i>nm</i>) and second  harmonic wavelength (&lambda; =  395<i>nm</i>) were used to microstructure  steel, comparing the results. From the study we can conclude that  there aren&acute;t advantage when using the second harmonic. Weaknesses in the  experimental device had been detected, to find the solution at this topics allow  precisely evaluate the influence of wavelength</font></p>     ]]></body>
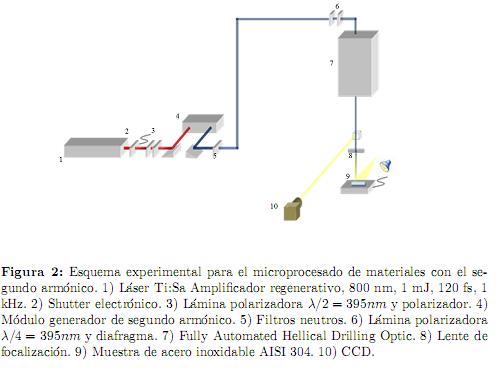
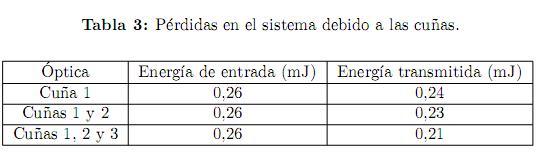
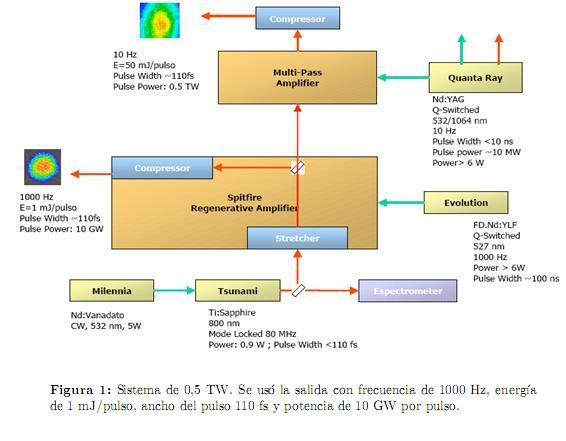
<body><![CDATA[<p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>Key words:</b> ablation,  micromachining, ultrashort laser pulses, helical drilling optics.</font></p> <hr size="1" />     <p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="3"><b>1 Introducci&oacute;n</b></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">La industria muestra  un creciente inter&eacute;s en el campo del micro-perforado   l&aacute;ser, el cual se  emplea para realizar corte, soldadura, tratamientos superficiales (temple,  recubrimiento, aleaci&oacute;n superficial, limpieza, decapado, marcado, endurecimiento  s&acute;ubito) y perforado (percusi&oacute;n y trepanado) a gran diversidad de  materiales a escalas de tama&ntilde;o cada vez menores. La demanda de   la tecnolog&iacute;a actual  ha generado un mercado creciente y en expansi&oacute;n en lo   que tiene que ver con  las aplicaciones industriales de los l&aacute;seres. &#91;1&#93;, &#91;5&#93;, &#91;7&#93;,  &#91;19&#93;.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">El desarrollo en esta  &aacute;rea se refleja en el nacimiento de nuevas instalaciones de sistemas l&aacute;ser a  nivel mundial, en el aumento de las ventas en el &aacute;rea de micro-perforado  l&aacute;ser y en la creaci&oacute;n de nuevos grupos de investigaci&oacute;n que trabajan en las  &aacute;reas cient&iacute;fica y tecnol&oacute;gica de los l&aacute;seres de pulsos ultracortos.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">El trabajo que se  muestra en este art&iacute;culo se desarrolla en el &aacute;rea de procesado l&aacute;ser de la  Universidad de Salamanca, con base en desarrollos te&oacute;ricos &#91;6&#93; &#91;8&#93; &#91;14&#93;  &#91;15&#93; y resultados experimentales &#91;2&#93; &#91;4&#93; &#91;9&#93;  &#91;11&#93; &#91;13&#93; &#91;16&#93; &#91;18&#93; que demuestran  que el procesado de materiales con pulsos ultracortos (del orden de femtosegundos  -fs) brinda la posibilidad de evitar la formaci&oacute;n de material fundido en la  regi&oacute;n de procesado permitiendo realizar el mecanizado de  diversos materiales con mayor calidad (eliminando el material refundido) y menores dimensiones (di&aacute;metros del orden de 10<sup>&minus;6</sup> m y menores), lo cual cobra  un gran valor en muchos sectores de la industria que se basan en la precisi&oacute;n del  taladrado; como las industrias de semiconductores, automotriz, aeroespacial,  electro&oacute;ptica, fot&oacute;nica, medicina, alimentaria y telecomunicaciones &#91;17&#93; &#91;19&#93;.</font></p>     <p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="3"><b>2 Esquema experimental</b></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">El experimento se  realiz&oacute; empleando el l&aacute;ser descrito en la <a href="#f1">figura 1, </a>usando   como montaje  experimental el esquema propuesto en la <a href="#f2">figura 2.</a></font></p>     <p align="center"><a name="f1"><img src="/img/revistas/ince/v7n14/a01f1.jpg" /></a></p>     ]]></body>
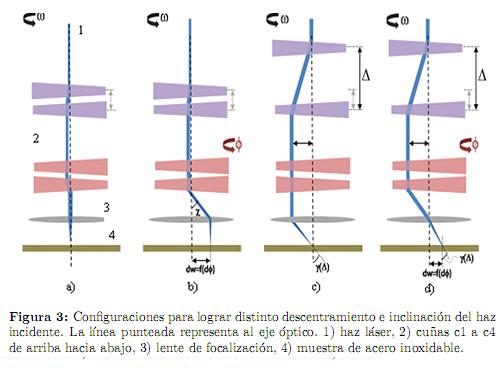
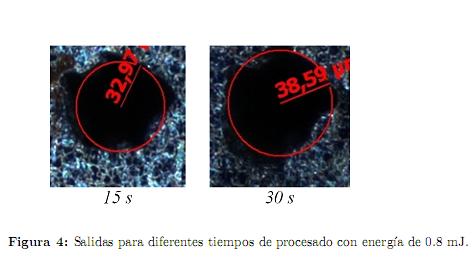
<body><![CDATA[<p align="center"><a name="f2"><img src="/img/revistas/ince/v7n14/a01f2.jpg" /></a></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>Funcionamiento del HDO</b> Los  agujeros se realizaron utilizando el sistema de  trepanado &oacute;ptico de la empresa TGSW-Stuttgart, el cual permiti&oacute; realizar orificios  en funci&oacute;n de varios par&aacute;metros de proceso con los cuales se obtuvieron  agujeros con di&aacute;metros definidos. Para focalizar el haz, se us&oacute; un sistema  &oacute;ptico de rotaci&oacute;n de cu&ntilde;as, ver <a href="#f3">figura 3. </a>Se implement&oacute; el  proceso de trepanado  &oacute;ptico helicoidal, en el cual la geometr&iacute;a del agujero se realiz&oacute; iniciando  la ablaci&oacute;n en el interior del material donde a medida que transcurre el  tiempo el haz va saliendo de forma helicoidal de la muestra. Esta tecnolog&iacute;a produce  agujeros con morfolog&iacute;a de alta precisi&oacute;n. El taladrado &oacute;ptico helicoidal permite realizar agujeros con di&aacute;metros de 1<i>&micro;m</i> a 400<i>&micro;m</i> y permite inclinar  el &aacute;ngulo de entrada entre 0oy 5ocon respecto a la normal de  la superficie de trabajo &#91;10&#93;.</font></p>     <p align="center"><a name="f3"><img src="/img/revistas/ince/v7n14/a01f3.jpg" /></a></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">Concepto  &oacute;ptico: la <a href="#f3">figura 3 </a>muestra los principales elementos del sistema de  trepanado &oacute;ptico empleado en el desarrollo del presente trabajo. La <a href="#f3">figura 3a</a>) muestra cuatro cu&ntilde;as &oacute;pticas dise&ntilde;adas especialmente para lograr  la deflexi&oacute;n del haz  incidente sobre la muestra. Durante el proceso de trepanado &oacute;ptico las cuatro cu&ntilde;as</font><font face="Verdana, Arial, Helvetica, sans-serif" size="2"> rotan alrededor del eje  &oacute;ptico (l&iacute;nea punteada en la </font><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><a href="#f3">figura 3</a>).La  variaci&oacute;n entre la distancia de la cu&ntilde;as c1 y c2 las cuales est&aacute;n orientadas en  direcciones opuestas generan un desplazamiento lateral entre el haz y el eje &oacute;ptico  que se traduce en la inclinaci&oacute;n del haz incidente sobre la superficie de la  muestra. La rotaci&oacute;n de la cu&ntilde;a c3 relativa a la cu&ntilde;a c2 brinda el ajuste del &aacute;ngulo  de incidencia en la lente de focalizaci&oacute;n lo que permite ajustar la variaci&oacute;n  del di&aacute;metro del agujero en la pieza de trabajo, como se observa en la <a href="#f3">figura 3</a>.</font></p>     <p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="3"><b>3 Resultados</b></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">Los par&aacute;metros  generales empleados en las diferentes pruebas son: longitud de  onda de 790 nm, 1 kHz, sobre un material de acero inoxidable AISI 304 con espesor de 800<i>&micro;m</i>.  Las t&eacute;cnicas de micro-perforado empleadas a lo largo de las pruebas fueron  percusi&oacute;n (incidir con el haz sobre el mismo punto de la muestra),  trepanado (incidir con el haz en diferentes puntos de la muestra siguiendo  una gu&iacute;a circular) y taladrado helicoidal (el haz focalizado dentro de la muestra va  subiendo en forma de cono hacia el exterior).</font></p>     <p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>3.1 Taladrado con </b>&lambda; =  790<i>nm</i></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>3.1.1 Percusi&oacute;n</b> El objetivo de esta prueba fue econtrar el  tiempo m&iacute;nimo requerido para  generar agujeros pasantes, para lo cual se emplearon diferentes tiempos de  operaci&oacute;n del l&aacute;ser. Se ubic&oacute; la pieza en voladizo y se focaliz&oacute; 200<i>&micro;m</i> dentro  de la muestra. Se realizaron agujeros con 200<i>&micro;m</i> de separaci&oacute;n  horizontal para cada tiempo elegido en la prueba. Los resultados se observaron en  el microscopio &oacute;ptico en campo oscuro debido a que la muestra  correspond&iacute;a a un metal y de esta manera se evitaron reflexiones. La  prueba se realiz&oacute; para dos valores diferentes de energ&iacute;a 0.8 mJ y 0.4 mJ que correspond&iacute;an al  m&aacute;ximo valor real de energ&iacute;a obtenido para la longitud de onda del  fundamental y el m&aacute;ximo valor te&oacute;rico de energ&iacute;a obtenido para la longitud de onda  del segundo arm&oacute;nico. Para ambas energ&iacute;as se realizaron agujeros  con diferentes tiempos de procesado, para la energ&iacute;a de 0.8 mJ los tiempos medidos en  segundos fueron: 240, 180, 120, 60, 50, 40, 30, 20, 15, 10, 8, 6, 4, 2, 1, 0.5,  0.25 y para la energ&iacute;a de 0.4 mJ los tiempos medidos en segundos  fueron: 240, 180, 120, 60, 50, 40, 30, 20, 15, 10, 6. La <a href="#f4">figura 4 </a>ilustra la geometr&iacute;a de los  agujeros de salida para diferentes tiempos al procesar con una energ&iacute;a de 0.8  mJ.</font></p>     ]]></body>
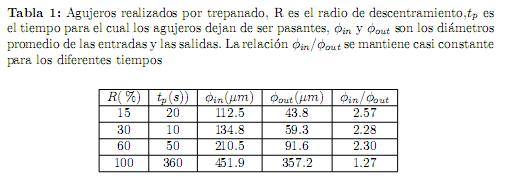
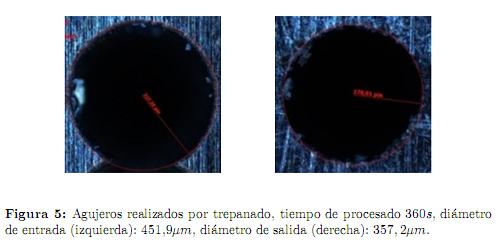
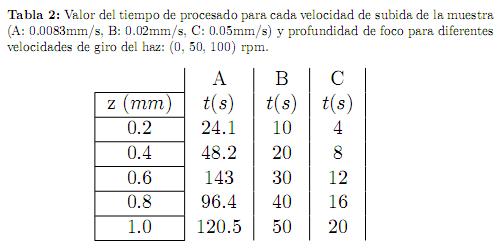
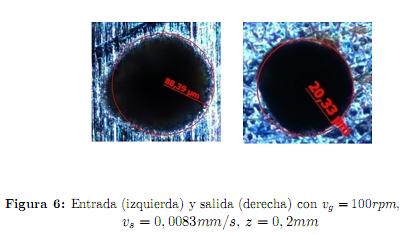
<body><![CDATA[<p align="center"><a name="f4"><img src="/img/revistas/ince/v7n14/a01f4.jpg" /></a></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">Para ambas energ&iacute;as,  0.8 mJ y 0.4 mJ, se observ&oacute; que la geometr&iacute;a de los  agujeros obtenidos no es completamente circular debido a que son realizados por percusi&oacute;n;  generalmente a la entrada todos los agujeros tienen un di&aacute;metro aproximado  de 100<i>&micro;m</i>. Se observ&oacute; que el di&aacute;metro de las salidas disminuy&oacute; a medida  que disminuy&oacute; el tiempo. Para la energ&iacute;a de 0.8 mJ los agujeros  dejaron de ser pasantes para tiempos menores a 8 s y para la energ&iacute;a de  0.4 mJ los agujeros dejaron de ser pasantes para tiempos menores a 20 s. No hay variaci&oacute;n  en los di&aacute;metros debido a que la prueba por percusi&oacute;n consiste en incidir  con el haz sobre el mismo punto en la muestra.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>3.1.2 Trepanado Prueba  de descentramiento</b> El  objetivo de esta prueba fue determinar  c&oacute;mo influye el radio de descentramiento y el tiempo de procesado en la  estrategia de micro-perforado por trepanado. Adem&aacute;s de los par&aacute;metros  generales se us&oacute; una velocidad de giro de 50 rpm y &aacute;ngulo de inclinaci&oacute;n del  haz de 0o. La prueba se  realiz&oacute; para diferentes radios de descentramiento y  diferentes tiempos de procesado, los diferentes valores en porcentaje tomados para el radio R(  %) fueron: 15, 30, 60, 100 y para el tiempo medido en  segundos fueron: 240, 180, 120, 60, 50, 40, 30, 20, 15, 10, 6. Los resultados se  ilustran en la <a href="#t1">tabla 1.</a></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">En general la tasa de  ablaci&oacute;n fue m&aacute;s alta con radios menores debido a que con radios m&aacute;s  grandes deb&iacute;a procesarse m&aacute;s &aacute;rea con la misma energ&iacute;a. Para  radios mayores fue necesario aumentar el tiempo de procesado para lograr  agujeros pasantes. Los agujeros con mejor geometr&iacute;a y mejor acabado se obtuvieron con  radios mayores, esto se puede atribuir probablemente a las variaciones de los  tiempos de permanencia del l&aacute;ser en un punto del material, puesto que para  di&aacute;metros mayores los tiempos de permanencia para una velocidad de giro de  50 rpm son menores. Todos los agujeros obtenidos durante la prueba presentaron  conicidad positiva (el di&aacute;metro de entrada es mayor que el di&aacute;metro de  salida) y fue ligeramente mayor para radios de descentramiento menores como se  observa en la <a href="#t1">tabla 1</a><a href="#8">. </a>Ver <a href="#f5">figura 5.</a></font></p>     <p align="center"><a name="t1"><img src="/img/revistas/ince/v7n14/a01t1.jpg" /></a></p>     <p align="center"><a name="f5"><img src="/img/revistas/ince/v7n14/a01f5.jpg" /></a></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>3.1.3 Taladrado  helicoidal</b> Realizar el  micro-perforado de la muestra usando como  estrategia el taladrado helicoidal tiene como objetivo determinar  la influencia de la velocidad de giro del haz y la velocidad de subida de la muestra en la  fabricaci&oacute;n de los agujeros, empleando diferentes tiempos de procesado. La  prueba se realiz&oacute; focalizando 200<i>&micro;m</i> dentro de la muestra, luego &eacute;sta se  desplaz&oacute; de manera vertical 200<i>&micro;m</i> hacia arriba al mismo tiempo que el haz incid&iacute;a.  La velocidad de giro del haz y la velocidad de subida de la muestra se configuraron  de manera diferente para cada agujero.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">Durante  el desarrollo de la prueba se mantuvieron constantes los par&aacute;metros  generales con radio de descentramiento de 0 % y un &aacute;ngulo de inclinaci&oacute;n de 0  %. Los par&aacute;metros que variaron durante la prueba fueron la distancia de focalizaci&oacute;n  <i>z</i>, la velocidad de giro del haz <i>v<sub>g</sub></i>, y  la velocidad de subida de la muestra  <i>v<sub>s</sub></i>. En la <a href="#t2">tabla 2</a> se muestran los tiempos de procesado <i>t</i>,  las diferentes velocidades de  subida y profundidades de foco para valores de velocidad de giro, en  revoluciones por minuto (<i>rpm</i>) de: 0, 50, 100 y 250.</font></p>     <p align="center"><a name="t2"><img src="/img/revistas/ince/v7n14/a01t2.jpg" /></a></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">En general al  realizar la prueba de taladrado helicoidal las salidas presentaron  geometr&iacute;a irregular y mal acabado, excepto cuando se us&oacute; una distancia de focalizaci&oacute;n <i>z</i> = 0,2<i>mm</i>, lo cual verifica los resultados de 14., donde se observaron  salidas circulares con buen acabado al emplear par&aacute;metros similares.  Cuando se aument&oacute; la profundidad de foco los di&aacute;metros de salida tendieron a aumentar  y la geometr&iacute;a empeor&oacute;. Aparentemente, los di&aacute;metros de  salida tendieron a disminuir al aumentar la velocidad de giro. El agujero de salida con mejor geometr&iacute;a tuvo los siguientes par&aacute;metros <i>v<sub>g</sub></i>= 100rpm, <i>v<sub>s</sub></i>= 0, 0083<i>mm</i>/<i>s</i> y <i>z</i> =  0,2<i>mm</i> el cual se muestra en la <a href="#f6">figura 6.</a></font></p>     ]]></body>
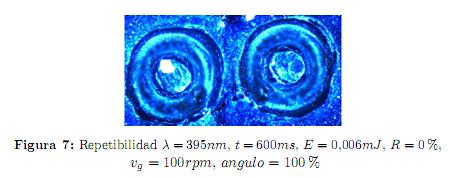
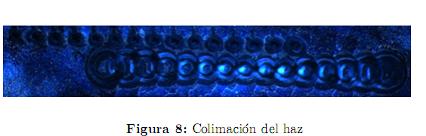
<body><![CDATA[<p align="center"><a name="f6"><img src="/img/revistas/ince/v7n14/a01f6.jpg" /></a></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">En futuras pruebas  pueden mejorarse los resultados obtenidos para la longitud de onda de  790 nm (longitud de onda fundamental) al focalizar en el punto obtenido en la  prueba de colimaci&oacute;n y no al focalizar en el menor spot observado en la CCD,  como se pensaba al inicio de la investigaci&oacute;n.</font></p>     <p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>3.2 Resultados para la  longitud de onda del segundo arm&oacute;nico</b>, &lambda; = 395<i>nm</i></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">El segundo arm&oacute;nico  se obtiene a trav&eacute;s de un cristal doblador que se encuentra en el m&oacute;dulo  de generaci&oacute;n de arm&oacute;nicos; el montaje experimental completo se ilustra  en la <a href="#f2">figura 2. </a>El m&oacute;dulo generador de arm&oacute;nicos permite obtener el  segundo arm&oacute;nico, con longitud de onda &lambda; = 395<i>nm</i> a partir de la longitud de  onda del fundamental, &lambda; = 790<i>nm</i>. La m&aacute;xima eficiencia de conversi&oacute;n del  fundamental al segundo arm&oacute;nico es del 40 %. La energ&iacute;a m&aacute;xima obtenida para  el fundamental, &lambda; = 790<i>nm</i> es 0.8 mJ, de esta forma la energ&iacute;a m&aacute;xima que  puede obtenerse en condiciones &oacute;ptimas para el segundo arm&oacute;nico, &lambda; = 395<i>nm</i>  es 0.32 mJ, sin embargo debido a que el guiado del haz hasta la muestra a  procesar se realiza a trav&eacute;s de varios sistemas &oacute;pticos que absorben, el haz  incide con menor energ&iacute;a sobre la muestra.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">Para calcular el  factor de correcci&oacute;n y determinar el valor de la energ&iacute;a de procesado para &lambda; =  395<i>nm</i> se mide la energ&iacute;a m&aacute;xima a la salida del m&oacute;dulo de generaci&oacute;n de segundo arm&oacute;nico, <i>E<sub>in2</sub></i>= 0,32<i>m</i>J y la energ&iacute;a  m&aacute;xima incidente en la lente  de focalizaci&oacute;n y se obtiene como resultado <i>E<sub>trabajo2</sub></i>=  0,18mJ , as&iacute; se  obtiene el valor del coeficiente de correcci&oacute;n: 0,18<i>m</i><i>J</i>/0,32<i>m</i><i>J</i> = 0,5625.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">La alineaci&oacute;n del  sistema es un factor cr&iacute;tico en la geometr&iacute;a de los agujeros y debido a que no se  dispone de resultados previos para la t&eacute;cnica de perforado con  longitud de onda de 395 nm, no es posible determinar el punto correcto de alineaci&oacute;n evaluando  &acute;unicamente los par&aacute;metros de un agujero realizado con una determinada  configuraci&oacute;n del sistema de perforado. Para garantizar que dicha alineaci&oacute;n  se conserve igual durante el desarrollo de la investigaci&oacute;n se realizan pruebas,  con el fin de observar que los resultados son repetibles. Uno de los objetivos  de esta prueba es obtener un punto de focalizaci&oacute;n con el menor spot. El resultado de esta prueba se observa en las figuras <a href="#f7">7 </a>y <a href="#f8">8.</a></font></p>     <p align="center"><a name="f7"><img src="/img/revistas/ince/v7n14/a01f7.jpg" /></a></p>     <p align="center"><a name="f8"><img src="/img/revistas/ince/v7n14/a01f8.jpg" /></a></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">Para  verificar que el haz est&aacute; colimado y determinar la posici&oacute;n correcta   del  plano de procesado, aquella en la cual coincide con el plano de focalizaci&oacute;n   de la lente (de forma  que el plano focal, el plano de procesado y la cintura   del haz se encuentren  en el mismo lugar), se realizan pruebas de percusi&oacute;n   y trepanado de forma  similar a como se trabaj&oacute; con la longitud de onda   fundamental. Con &lambda; =  395<i>nm</i> se us&oacute; una energ&iacute;a de 0.06 mJ, pero esta energ&iacute;a   no  fue suficiente para lograr remoci&oacute;n de material por eso se aument&oacute; el valor   de la energ&iacute;a a 0.1  mJ en ambas pruebas. </font></p>     ]]></body>
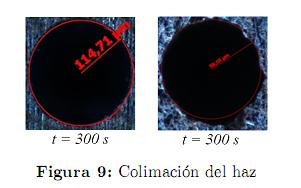
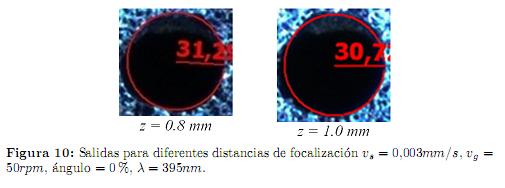
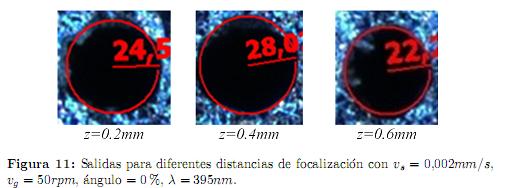
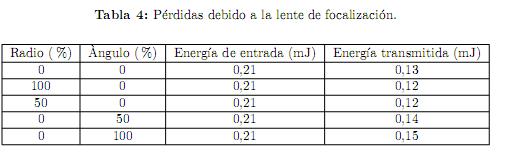
<body><![CDATA[<p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><i>3.2.1 Prueba general de  percusi&oacute;n</i> Esta prueba tuvo como  objetivo determinar el tiempo  en el cual los agujeros dejaban de ser pasantes. Se configur&oacute; el haz con <i>v<sub>g</sub></i>= 0<i>rpm</i>. Se observaron  entradas de buena calidad y con di&aacute;metros constantes  debido a que emplear m&aacute;s tiempo en la realizaci&oacute;n de los agujeros afect&oacute;  m&aacute;s a las salidas que a las entradas. La tendencia observada  al aumentar el tiempo de procesado mejora la geometr&iacute;a de salida del agujero, aunque nunca  se llega a conseguir completamente circular. Las salidas  presentaron geometr&iacute;a irregular y el acabado no fue de buena calidad, presentaron el mismo  tama&ntilde;o de salida y similar forma el&iacute;ptica entre ellas. Los agujeros dejaron  de ser pasantes para tiempos menores o iguales 150 <i>s</i>.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">No se obtuvieron  agujeros cil&iacute;ndricos ni con conicidad negativa durante la prueba. Es normal  que por percusi&oacute;n, las entradas y salidas, y la relaci&oacute;n entre ellas,  permanezca constante para diferentes tiempos porque, luego de perforar la pieza, el  tiempo extra del procesado no afecta la morfolog&iacute;a ni la conicidad del  agujero. El aumento del &aacute;ngulo de incidencia del haz afect&oacute; la forma del orificio de  entrada y se obtuvieron formas mas circulares al incidir sobre la muestra con  &aacute;ngulo 0 % que al hacerlo con una inclinaci&oacute;n del 100 %.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>3.2.2 Trepanado Prueba  de descentrado</b> El objetivo de  esta prueba  fue determinar c&oacute;mo influ&iacute;a el radio de descentramiento y el tiempo de procesado en la  estrategia de micro-perforado por trepanado. La prueba se realiz&oacute; focalizando 200<i>&micro;m</i> dentro  de la muestra. Adem&aacute;s de los par&aacute;metros generales se  emplearon: velocidad de giro: 50<i>rpm</i>, &aacute;ngulo: 0 %, radio (%): 15, 30,  45; tiempo (s): 150, 200, 250, 300. Para mayores radios de descentramiento se lograron  agujeros con entradas y salidas m&aacute;s grandes. Es normal que la conicidad  permaneciera constante para diferentes tiempos porque despu&eacute;s de que  se ha perforado la pieza el tiempo extra de procesado no afecta las caracter&iacute;sticas del  cr&aacute;ter de ablaci&oacute;n. Al comparar los resultados aqu&iacute; obtenidos con los obtenidos en  la prueba de percusi&oacute;n se observ&oacute; que para los mismos tiempos  se obtuvieron menos agujeros pasantes al aumentar el valor del radio, esto es debido a que  en la prueba por percusi&oacute;n se proces&oacute; sucesivamente sobre el mismo punto del  material lo que hace m&aacute;s f&aacute;cil realizar la perforaci&oacute;n en cambio, con trepanado  los puntos de procesado no se comunican entre s&iacute;. Se obtuvieron  agujeros pasantes para todos los tiempos de procesado con el radio  de 15 %; con el de 30 % no hubo agujeros pasantes para tiempos menores a 300 s; para los  radios mayores (donde hay menos comunicaci&oacute;n entre los puntos de procesado)  no hubo agujeros pasantes.</font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>3.2.3 Taladrado  helicoidal</b> Aqu&iacute; el objetivo fue  determinar la influencia de la velocidad de  subida de la muestra en la fabricaci&oacute;n de los agujeros y observar c&oacute;mo influye  esta velocidad en el pulido de la salida. Los par&aacute;metros empleados fueron los  siguientes: configuraci&oacute;n del haz: radio: 15 %, &aacute;ngulo: 0 %. Los par&aacute;metros que  variaron durante la prueba fueron: la distancia de focalizaci&oacute;n <i>z</i>, la  velocidad de giro del haz <i>v<sub>g</sub></i>, y la velocidad de subida de la muestra vs. En esta prueba se  decidi&oacute; usar velocidades inferiores a las empleadas en las pruebas con &lambda; =  790<i>nm</i> debido a que los resultados con esta longitud de onda  mostraron que se obtienen agujeros con mayor calidad al emplear  velocidades m&aacute;s bajas 16.. El radio de descentramiento usado en toda la prueba es 15  % porque con este valor se obtuvieron agujeros pasantes para bajos tiempos de  procesado. Los resultados se observan en las figuras <a href="#f9">9</a> a <a href="#f11">11.</a></font></p>     <p align="center"><a name="f9"><img src="/img/revistas/ince/v7n14/a01f9.jpg" /></a></p>     <p align="center"><a name="f10"><img src="/img/revistas/ince/v7n14/a01f10.jpg" /></a></p>     <p align="center"><a name="f11"><img src="/img/revistas/ince/v7n14/a01f11.jpg" /></a></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"><b>3.2.4 Prueba p&eacute;rdidas en  el sistema</b> Al analizar los  resultados se evidenci&oacute; que la forma  irregular de los agujeros se deb&iacute;a a que la energ&iacute;a no estaba llegando de manera  uniforme sobre la muestra. Se generaron dos hip&oacute;tesis, la primera  indicaba que pod&iacute;a deberse a problemas con el alineamiento del haz, la cual se descart&oacute;  al verificar la alineaci&oacute;n paso a paso y comprobar que era la  correcta. La segunda hip&oacute;tesis trataba sobre probables p&eacute;rdidas de energ&iacute;a a  causa del montaje empleado, se decidi&oacute; poner a prueba esta hip&oacute;tesis con la longitud de onda  de 395 nm. En la <a href="#t3">tabla 3 </a>se muestran los resultados del an&aacute;lisis de  p&eacute;rdidas en el sistema debido a las cu&ntilde;as que hacen parte del Helical Drilling Optic.  La <a href="#t4">tabla 4 </a>ilustra el an&aacute;lisis de p&eacute;rdidas debido a la  lente de focalizaci&oacute;n (ver  <a href="#f2">figura 2).</a></font></p>     <p align="center"><a name="t3"><img src="/img/revistas/ince/v7n14/a01t3.jpg" /></a></p>     <p align="center"><a name="t4"><img src="/img/revistas/ince/v7n14/a01t4.jpg" /></a></p>     ]]></body>
<body><![CDATA[<p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="3"><b>4 Conclusiones y  recomendaciones</b></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">       <blockquote>&bull; El sistema Helical  Drilling Optic por medio de varias cu&ntilde;as controla     el  radio y la conicidad del cr&aacute;ter de ablaci&oacute;n de manera independiente,     por  lo tanto el control adecuado de las componentes del sistema permite     diferentes tipos de  mecanizados sobre la muestra.</blockquote> </font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">       <blockquote>&bull; Se detect&oacute; una serie de  puntos d&eacute;biles en el montaje experimental empleado  para realizar el micro-perforado usando el segundo arm&oacute;nico que,     resultan  en aberraciones, reflexiones de alta energ&iacute;a y p&eacute;rdidas en el sistema.  Algunos elementos involucrados son el telescopio empleado en la generaci&oacute;n  del segundo arm&oacute;nico, la forma del haz y el recubrimiento no     homog&eacute;neo  de la lente de focalizaci&oacute;n. Emplear distancias focales m&aacute;s     largas  en el telescopio puede producir una mejora en los resultados ya     que  se puede focalizar con m&aacute;s precisi&oacute;n sobre la muestra al incidir con     el haz en diferentes  &aacute;ngulos.</blockquote> </font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">       <blockquote>&bull; Al realizar el  micro-perforado con el segundo arm&oacute;nico se observ&oacute; que     con  esta longitud de onda pueden realizarse agujeros en materiales de espesor  considerable y qu&eacute; la distancia de focalizaci&oacute;n influye fuertemente     en la morfolog&iacute;a de  los cr&aacute;teres de ablaci&oacute;n.</blockquote> </font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">       <blockquote>&bull; El micro-perforado con la  longitud de onda fundamental arroja resultados  aceptables, sin embargo en este trabajo al realizar el micro-perforado     empleando  el segundo arm&oacute;nico los resultados obtenidos difieren de lo     esperado  para el sistema Helical Drilling Optic, probablemente este resultado  corresponde a la poca homogeneidad de la lente de focalizaci&oacute;n la cual fue verificada con la prueba 3.2.4.</blockquote> </font></p>     ]]></body>
<body><![CDATA[<p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">       <blockquote>&bull; De acuerdo a los  resultados obtenidos a lo largo de este trabajo no existe     diferencia  notable entre el micro-perforado con 800 nm y con 400 nm.     Este  resultado no era esperable ya que te&oacute;ricamente el micro-perforado     con  longitudes de onda m&aacute;s cortas debe ser de calidad superior. Se requieren  experimentos adicionales donde se corrijan los problemas mencionados  aqu&iacute; con el &aacute;nimo de detectar diferencias m&aacute;s sutiles en el     micro-perforado con  ambas longitudes de onda.</blockquote> </font></p>     <p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="3">   <b>  Agradecimientos   </b>   </noframes> </font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"></font></p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">A la  Fundaci&oacute;n Carolina por la beca otorgada. Al Centro de L&aacute;seres Pulsados   Ultracortos  Ultraintensos (CLPU) y todo el grupo de &oacute;ptica de la Universidad   de  Salamanca (Espa&ntilde;a). A los Ingenieros F&iacute;sicos Rodrigo Alberto Monta&ntilde;o   Fuentes  y Kewin William L&aacute;zaro Sandoval por sus valiosos aportes acad&eacute;micos   y en  la presentaci&oacute;n de este trabajo. A la Universidad Cat&oacute;lica Popular del   Risaralda  (Colombia) por contribuir a la participaci&oacute;n en el Segundo Congreso   Nacional de Ingenier&iacute;a  F&iacute;sica (Colombia).</font></p>     <p>&nbsp;</p>     <p><font face="Verdana, Arial, Helvetica, sans-serif" size="3"><b>Referencias</b></font></p>     <!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">1. Bachs, L., Cuesta, J., y Carles, N. <i>Aplicaciones  industriales del l&aacute;ser</i>, ISBN 842670719X. Marcombo, 1988. Referenciado en 13</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000091&pid=S1794-9165201100020000100001&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"> 2.  Banks, P. S., Feit, M. D., Rubenchik, A. M., Stuart, B. C., and Perry, M. D.     <i>Material effects in  ultra-short pulse laser drilling of metals</i>. Applied Physics A   Materials Science &amp; Processing, ISSN  (printed): 0947-8396. ISSN (electronic):   1432-0630,  57(3), S377–S380 (1999). Referenciado en 13</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000092&pid=S1794-9165201100020000100002&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"> 3.  Baudach, S., Bonse, J., Kruger, J., and Kautek, W. <i>Ultrashort pulse  laser ablation   of polycarbonate  and polymethylmethacrylate</i>. Applied surface  science, ISSN 01694332,  57(3), 555–560 (2000). Referenciado en</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000093&pid=S1794-9165201100020000100003&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">4.  Chichkov, B. N., Momma, C., Nolte, S., Von Alvensleben, F., and Tunnermann, A.     <i>Femtosecond,  picosecond and nanosecond laser ablation of solids</i>. Applied Physics   A Materials Science and Processing, ISSN:  0947-8396 (print version), ISSN: 14320630  (electronic version), 57(3), 109–115 (1996). Referenciado en 13 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000094&pid=S1794-9165201100020000100004&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">5.  Clark.MXR, Inc. <i>Ultrafast solutions for science and industry</i>. <a href="http://www.cmxr.com" target="_blank">http://www.cmxr.com</a>, February  2009. Referenciado en 13 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000095&pid=S1794-9165201100020000100005&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">6.  Dahotre, N. B., and Harimkar, S. P. <i>Laser Fabrication  and Machining of Materials</i>, ISBN  978-0-387-72343-3. Springer, 2007.  Referenciado en 13 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000096&pid=S1794-9165201100020000100006&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">7.  Dowden, J. <i>The Theory of  Laser Materials Processing: Heat and Mass Transfer   in Modern  Technology</i>, ISBN  140209339X. Springer, 2009.  Referenciado en 13 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000097&pid=S1794-9165201100020000100007&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">8.  Dumitru, G., Romano, V., Weber, H. P., Sentis, M., and Marine, W. <i>Femtosecond   ablation of  ultrahard materials</i>. Applied Physics A Materials Science  &amp; Processing, ISSN: 0947-8396 (print  version) ISSN: 1432-0630 (electronic version), 57(3),   729–739  (2002). Referenciado en 13 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000098&pid=S1794-9165201100020000100008&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">9. Fohl, C., Breitling, D., and Dausinger, F. <i>Precise drilling of steel with  ultrashort  pulsed solid-state lasers. IFSW. LAT-conference</i>. <a href="http://spie.org/x10.xml?WT.svl=tn7" target="_blank">http://spie.org/x10.xml?WT.svl=tn7</a>, 2002. Referenciado en 13 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000099&pid=S1794-9165201100020000100009&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">10. F&ouml;hl, C., Breitling, D., Jasper, K., Radtke, J., and  Dausinger, F. <i>Precision   drilling of metals  and ceramics with short and ultrashort pulsed solid state lasers</i>,  ISBN 0-18194-4137-6. SPIE, 2002.  Referenciado en 15 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000100&pid=S1794-9165201100020000100010&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">11.  Gamaly, E. G., Rode, A. V., and Luther-Davies, B. <i>Ablation of solids  by femtosecond lasers:  Ablation mechanism and ablation thresholds for metals and dielectrics</i>.. Physics of Plasmas , ISSN (Print): 1070-664X,  ISSN (Online): 10897674,  57(3), 949–957 (2002). Referenciado en 13</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000101&pid=S1794-9165201100020000100011&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">12.  Hertel, I. V., Stoian, R., Ashkenasi, D., Rosenfeld, A., and Campbell, E. E. <i>On   the physics of  material processing with femtosecond laser</i>. RIKEN Review , ISSN:   0919-3405.,  57(3), 23–30 (2001). Referenciado en </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000102&pid=S1794-9165201100020000100012&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">13.  Ion, J. C. <i>Recent advances in  laser processing of materials</i>, ISBN 0-08-044727-9.   Elsevier, 2006.  Referenciado en 13 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000103&pid=S1794-9165201100020000100013&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">14.  Kraus, M., Collmer, S., Sommer, S., and Dausinger, F.<i> Microdrilling in  Steel with   Frequency-doubled  Ultrashort Pulsed Laser Radiation</i>. JLMN-Journal of  Laser   Micro/Nanoengineering, ISSN 1880-0688, 3(3), 129–134 (2008). Referenciado en   13, 19 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000104&pid=S1794-9165201100020000100014&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">15.  Mannion, P., Magee, J., Coyne, E., and O'Connor, G. M. <i>Ablation  thresholds in   ultrafast laser  micro-machining of common metals in air</i>, ISBN 9780819446572.   SPIE, 2003.  Referenciado en 13 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000105&pid=S1794-9165201100020000100015&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">16. Moreno, P., M&eacute;ndez, C., Garc&iacute;a, A., Arias, I., Conejero,  E., and Roso, L. <i>Micromecanizado de  materiales cer&aacute;micos mediante l&aacute;ser de  femtosegundo</i>. Bolet&iacute;n   de la Sociedad  Espa&ntilde;ola de Cer&aacute;mica y Vidrio, ISSN  0366-3175, 44(1),  9–12   (2005).  Referenciado en 13, 22 </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000106&pid=S1794-9165201100020000100016&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2">17. Oxford Lasers <i>Micromachining Division Systems and Services</i>. <a href="http://www.oxfordlasers.com" target="_blank">http://www.oxfordlasers.com</a>, March 2009. Referenciado en 13</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000107&pid=S1794-9165201100020000100017&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"> 18.  Perry, M. D., Stuart, B. C., Banks, P. S., Feit, M. D., Yanovsky, V., and   Rubenchik,  A. M. <i>Ultrashort-pulse  laser machining of dielectric materials. Journal of applied physics</i>, ISSN  (Print): 0021-8979, ISSN (Online): 1089-7550 , 85(9),   6803–6810  (1999). Referenciado en 13</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000108&pid=S1794-9165201100020000100018&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"> 19. Universitat Sttutgart Institut  <i>F&uuml;r Strahlwerkzeuge </i><i>IFSW</i>. <a href="http://www.ifsw.uni-stuttgart.de/" target="_blank">http://www.ifsw.uni-stuttgart.de</a>, March 2009. Referenciado en 13</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=000109&pid=S1794-9165201100020000100019&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><p><font face="Verdana, Arial, Helvetica, sans-serif" size="2"></font></p>      ]]></body><back>
<ref-list>
<ref id="B1">
<label>1</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Bachs]]></surname>
<given-names><![CDATA[L]]></given-names>
</name>
<name>
<surname><![CDATA[Cuesta]]></surname>
<given-names><![CDATA[J]]></given-names>
</name>
<name>
<surname><![CDATA[Carles]]></surname>
<given-names><![CDATA[N]]></given-names>
</name>
</person-group>
<source><![CDATA[Aplicaciones industriales del láser]]></source>
<year>1988</year>
<publisher-name><![CDATA[Marcombo]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B2">
<label>2</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Banks]]></surname>
<given-names><![CDATA[P. S]]></given-names>
</name>
<name>
<surname><![CDATA[Feit]]></surname>
<given-names><![CDATA[M. D]]></given-names>
</name>
<name>
<surname><![CDATA[Rubenchik]]></surname>
<given-names><![CDATA[A. M]]></given-names>
</name>
<name>
<surname><![CDATA[Stuart]]></surname>
<given-names><![CDATA[B. C]]></given-names>
</name>
<name>
<surname><![CDATA[Perry]]></surname>
<given-names><![CDATA[M. D]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Material effects in ultra-short pulse laser drilling of metals]]></article-title>
<source><![CDATA[Applied Physics A Materials Science & Processing]]></source>
<year>1999</year>
<volume>57</volume>
<numero>3</numero>
<issue>3</issue>
</nlm-citation>
</ref>
<ref id="B3">
<label>3</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Baudach]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
<name>
<surname><![CDATA[Bonse]]></surname>
<given-names><![CDATA[J]]></given-names>
</name>
<name>
<surname><![CDATA[Kruger]]></surname>
<given-names><![CDATA[J]]></given-names>
</name>
<name>
<surname><![CDATA[Kautek]]></surname>
<given-names><![CDATA[W]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Ultrashort pulse laser ablation of polycarbonate and polymethylmethacrylate]]></article-title>
<source><![CDATA[Applied surface science]]></source>
<year>2000</year>
<volume>57</volume>
<numero>3</numero>
<issue>3</issue>
<page-range>555-560</page-range></nlm-citation>
</ref>
<ref id="B4">
<label>4</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Chichkov]]></surname>
<given-names><![CDATA[B. N]]></given-names>
</name>
<name>
<surname><![CDATA[Momma]]></surname>
<given-names><![CDATA[C]]></given-names>
</name>
<name>
<surname><![CDATA[Nolte]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
<name>
<surname><![CDATA[Von Alvensleben]]></surname>
<given-names><![CDATA[F]]></given-names>
</name>
<name>
<surname><![CDATA[Tunnermann]]></surname>
<given-names><![CDATA[A]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Femtosecond, picosecond and nanosecond laser ablation of solids]]></article-title>
<source><![CDATA[Applied Physics A Materials Science and Processing]]></source>
<year>1996</year>
<volume>57</volume>
<numero>3</numero>
<issue>3</issue>
<page-range>109-115</page-range></nlm-citation>
</ref>
<ref id="B5">
<label>5</label><nlm-citation citation-type="">
<collab>Clark. MXR, Inc</collab>
<source><![CDATA[Ultrafast solutions for science and industry]]></source>
<year></year>
</nlm-citation>
</ref>
<ref id="B6">
<label>6</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Dahotre]]></surname>
<given-names><![CDATA[N. B]]></given-names>
</name>
<name>
<surname><![CDATA[Harimkar]]></surname>
<given-names><![CDATA[S. P]]></given-names>
</name>
</person-group>
<source><![CDATA[Laser Fabrication and Machining of Materials]]></source>
<year>2007</year>
<publisher-name><![CDATA[Springer]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B7">
<label>7</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Dowden]]></surname>
<given-names><![CDATA[J]]></given-names>
</name>
</person-group>
<source><![CDATA[The Theory of Laser Materials Processing: Heat and Mass Transfer in Modern Technology]]></source>
<year>2009</year>
<publisher-name><![CDATA[Springer]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B8">
<label>8</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Dumitru]]></surname>
<given-names><![CDATA[G]]></given-names>
</name>
<name>
<surname><![CDATA[Romano]]></surname>
<given-names><![CDATA[V]]></given-names>
</name>
<name>
<surname><![CDATA[Weber]]></surname>
<given-names><![CDATA[H. P]]></given-names>
</name>
<name>
<surname><![CDATA[Sentis]]></surname>
<given-names><![CDATA[M]]></given-names>
</name>
<name>
<surname><![CDATA[Marine]]></surname>
<given-names><![CDATA[W]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Femtosecond ablation of ultrahard materials]]></article-title>
<source><![CDATA[Applied Physics A Materials Science & Processing]]></source>
<year>2002</year>
<volume>57</volume>
<numero>3</numero>
<issue>3</issue>
<page-range>729-739</page-range></nlm-citation>
</ref>
<ref id="B9">
<label>9</label><nlm-citation citation-type="">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Fohl]]></surname>
<given-names><![CDATA[C]]></given-names>
</name>
<name>
<surname><![CDATA[Breitling]]></surname>
<given-names><![CDATA[D]]></given-names>
</name>
<name>
<surname><![CDATA[Dausinger]]></surname>
<given-names><![CDATA[F]]></given-names>
</name>
</person-group>
<source><![CDATA[Precise drilling of steel with ultrashort pulsed solid-state lasers]]></source>
<year></year>
</nlm-citation>
</ref>
<ref id="B10">
<label>10</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Föhl]]></surname>
<given-names><![CDATA[C]]></given-names>
</name>
<name>
<surname><![CDATA[Breitling]]></surname>
<given-names><![CDATA[D]]></given-names>
</name>
<name>
<surname><![CDATA[Jasper]]></surname>
<given-names><![CDATA[K]]></given-names>
</name>
<name>
<surname><![CDATA[Radtke]]></surname>
<given-names><![CDATA[J]]></given-names>
</name>
<name>
<surname><![CDATA[Dausinger]]></surname>
<given-names><![CDATA[F]]></given-names>
</name>
</person-group>
<source><![CDATA[Precision drilling of metals and ceramics with short and ultrashort pulsed solid state lasers]]></source>
<year>2002</year>
<publisher-name><![CDATA[SPIE]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B11">
<label>11</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Gamaly]]></surname>
<given-names><![CDATA[E. G]]></given-names>
</name>
<name>
<surname><![CDATA[Rode]]></surname>
<given-names><![CDATA[A. V]]></given-names>
</name>
<name>
<surname><![CDATA[Luther-Davies]]></surname>
<given-names><![CDATA[B]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Ablation of solids by femtosecond lasers: Ablation mechanism and ablation thresholds for metals and dielectrics]]></article-title>
<source><![CDATA[Physics of Plasmas]]></source>
<year>2002</year>
<volume>57</volume>
<numero>3</numero>
<issue>3</issue>
<page-range>949-957</page-range></nlm-citation>
</ref>
<ref id="B12">
<label>12</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Hertel]]></surname>
<given-names><![CDATA[I. V]]></given-names>
</name>
<name>
<surname><![CDATA[Stoian]]></surname>
<given-names><![CDATA[R]]></given-names>
</name>
<name>
<surname><![CDATA[Ashkenasi]]></surname>
<given-names><![CDATA[D]]></given-names>
</name>
<name>
<surname><![CDATA[Rosenfeld]]></surname>
<given-names><![CDATA[A]]></given-names>
</name>
<name>
<surname><![CDATA[Campbell]]></surname>
<given-names><![CDATA[E. E]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[On the physics of material processing with femtosecond laser]]></article-title>
<source><![CDATA[RIKEN Review]]></source>
<year>2001</year>
<volume>57</volume>
<numero>3</numero>
<issue>3</issue>
<page-range>23-30</page-range></nlm-citation>
</ref>
<ref id="B13">
<label>13</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Ion]]></surname>
<given-names><![CDATA[J. C]]></given-names>
</name>
</person-group>
<source><![CDATA[Recent advances in laser processing of materials]]></source>
<year>2006</year>
<publisher-name><![CDATA[Elsevier]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B14">
<label>14</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Kraus]]></surname>
<given-names><![CDATA[M]]></given-names>
</name>
<name>
<surname><![CDATA[Collmer]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
<name>
<surname><![CDATA[Sommer]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
<name>
<surname><![CDATA[Dausinger]]></surname>
<given-names><![CDATA[F]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Microdrilling in Steel with Frequency-doubled Ultrashort Pulsed Laser Radiation]]></article-title>
<source><![CDATA[JLMN-Journal of Laser Micro/Nanoengineering]]></source>
<year>2008</year>
<numero>3</numero>
<issue>3</issue>
<page-range>129-134</page-range></nlm-citation>
</ref>
<ref id="B15">
<label>15</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Mannion]]></surname>
<given-names><![CDATA[P]]></given-names>
</name>
<name>
<surname><![CDATA[Magee]]></surname>
<given-names><![CDATA[J]]></given-names>
</name>
<name>
<surname><![CDATA[Coyne]]></surname>
<given-names><![CDATA[E]]></given-names>
</name>
<name>
<surname><![CDATA[O'Connor]]></surname>
<given-names><![CDATA[G. M]]></given-names>
</name>
</person-group>
<source><![CDATA[Ablation thresholds in ultrafast laser micro-machining of common metals in air]]></source>
<year>2003</year>
<publisher-name><![CDATA[SPIE]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B16">
<label>16</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Moreno]]></surname>
<given-names><![CDATA[P]]></given-names>
</name>
<name>
<surname><![CDATA[Méndez]]></surname>
<given-names><![CDATA[C]]></given-names>
</name>
<name>
<surname><![CDATA[García]]></surname>
<given-names><![CDATA[A]]></given-names>
</name>
<name>
<surname><![CDATA[Arias]]></surname>
<given-names><![CDATA[I]]></given-names>
</name>
<name>
<surname><![CDATA[Conejero]]></surname>
<given-names><![CDATA[E]]></given-names>
</name>
<name>
<surname><![CDATA[Roso]]></surname>
<given-names><![CDATA[L]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Micromecanizado de materiales cerámicos mediante láser de femtosegundo]]></article-title>
<source><![CDATA[Boletín de la Sociedad Española de Cerámica y Vidrio]]></source>
<year>2005</year>
<volume>44</volume>
<numero>1</numero>
<issue>1</issue>
<page-range>9-12</page-range></nlm-citation>
</ref>
<ref id="B17">
<label>17</label><nlm-citation citation-type="">
<source><![CDATA[]]></source>
<year></year>
</nlm-citation>
</ref>
<ref id="B18">
<label>18</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Perry]]></surname>
<given-names><![CDATA[M. D]]></given-names>
</name>
<name>
<surname><![CDATA[Stuart]]></surname>
<given-names><![CDATA[B. C]]></given-names>
</name>
<name>
<surname><![CDATA[Banks]]></surname>
<given-names><![CDATA[P. S]]></given-names>
</name>
<name>
<surname><![CDATA[Feit]]></surname>
<given-names><![CDATA[M. D]]></given-names>
</name>
<name>
<surname><![CDATA[Yanovsky]]></surname>
<given-names><![CDATA[V]]></given-names>
</name>
<name>
<surname><![CDATA[Rubenchik]]></surname>
<given-names><![CDATA[A. M]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Ultrashort-pulse laser machining of dielectric materials]]></article-title>
<source><![CDATA[Journal of applied physics]]></source>
<year>1999</year>
<volume>85</volume>
<numero>9</numero>
<issue>9</issue>
<page-range>6803-6810</page-range></nlm-citation>
</ref>
<ref id="B19">
<label>19</label><nlm-citation citation-type="">
<source><![CDATA[]]></source>
<year></year>
</nlm-citation>
</ref>
</ref-list>
</back>
</article>